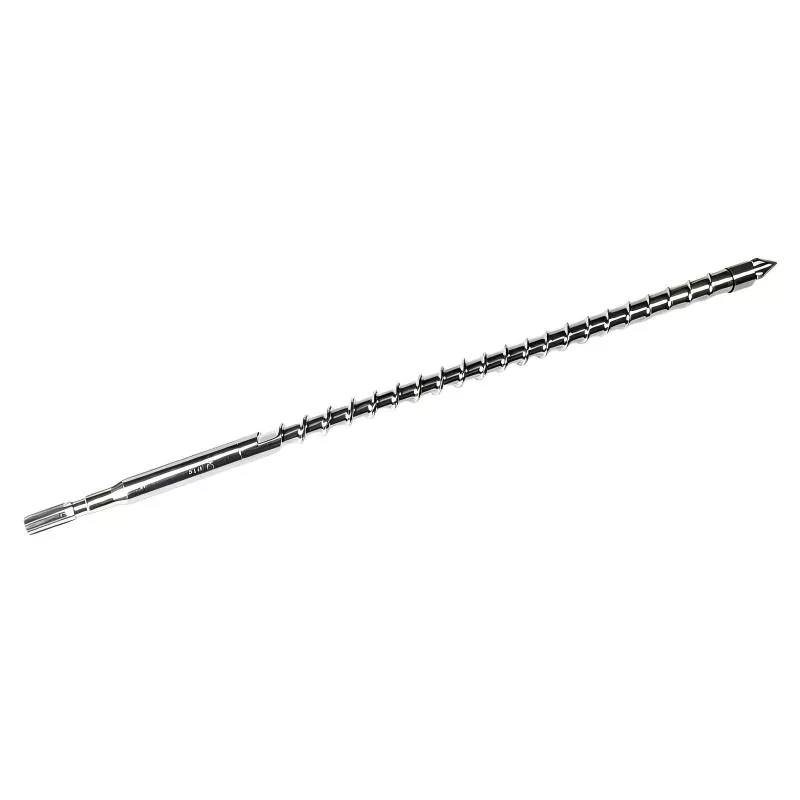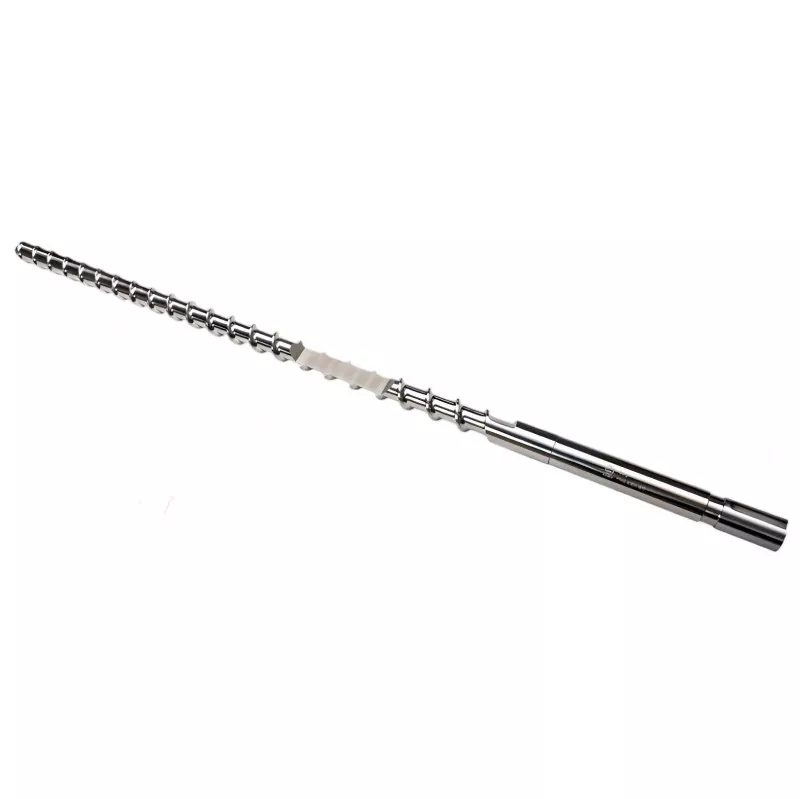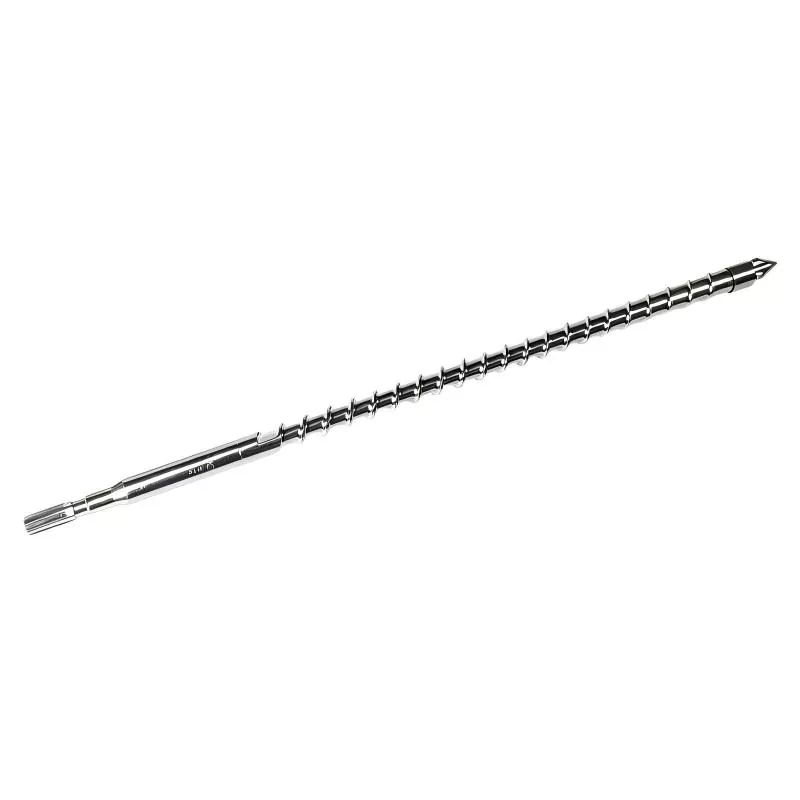
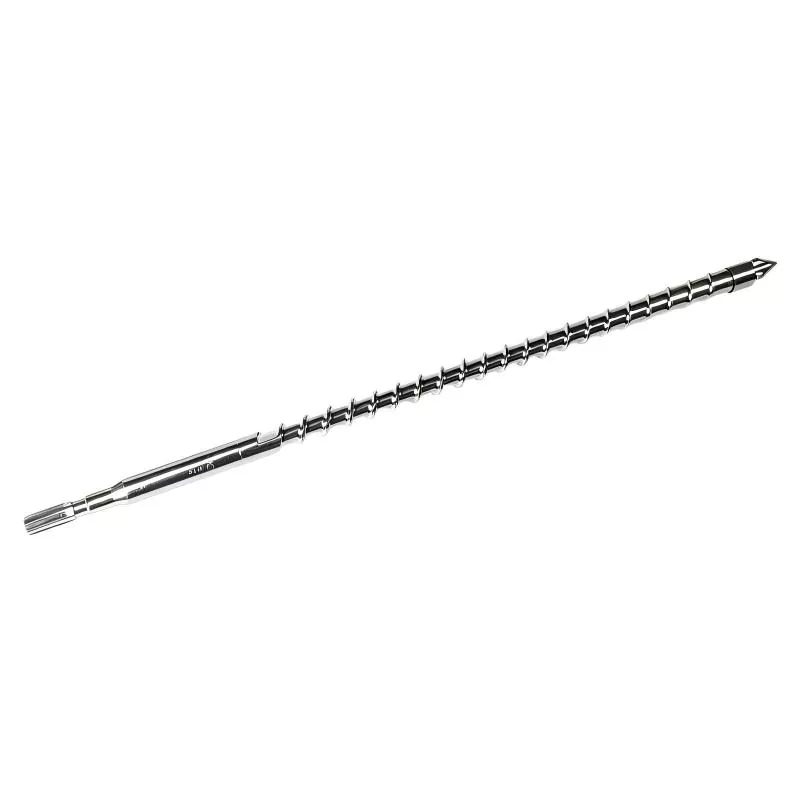
Insprutningsskruvhuvud
Injection Screw Head är en av HAPPY PLASTICS Factorys produkter, kan anpassas och är hållbara att använda. Den kan användas för att lösa smältbackflow och kortskottsdefekter. Vårt 3-delade backventilset levererar exakt 0,03 mm tätningsspel, vilket minskar kasseringsfrekvensen orsakad av instabila formningscykler med 15 %.
Som en erfaren kinesisk tillverkare av Injection Screw Head, levererar HAPPY PLASTICS hållbara ersättningsskruvspetsar för att återställa stabilt mjukningstryck. Tillverkade av förstklassigt Cr12MoV-verktygsstål och vakuumsläckt till HRC 58–62, eliminerar våra komponenter frekvent ringflisning och förorening av svarta fläckar under snabba färgbytesprocedurer.
Tekniska specifikationer
För att motstå långvariga högtrycksinsprutningscykler utan för tidig erosion, är HAPPY PLASTICS's injektionsskruvhuvud tillverkat mot rigorösa metallurgiska riktmärken. Vi erbjuder skräddarsydda lösningar för legeringsmaterial anpassade till nötningsnivån för ditt specifika formharts:
• SKD61 (H13) basverktygsstål:Vakuumhärdad till HRC 50–54. Den har enastående termisk chockbeständighet och strukturell seghet, lämplig för icke-fyllda generella plaster inklusive PP, PE och PS.
• Bimetallisk ytsvetsning:För slipande material som 30 % glasfiberarmerad PA66 eller PBT, är ett 1,5 mm volframkarbidlegeringslager (HRC 60–65) plasmabågsvetsade på slitytan på ringen.
• Gasjonnitreringsbehandling:Ythårdheten överstiger 950 HV med kontrollerat nitreringsdjup som sträcker sig från 0,4 mm till 0,6 mm, vilket ger pålitlig anti-korrosionsprestanda mot korrosiva flyktiga ämnen som frigörs av PVC, halogenfria flamskyddsmedel och POM.
• Dimensionsprecision:Alla gängor och kritiska tätningsytor är cylindriska precisionsslipade efter värmebehandling, med koncentricitet strikt kontrollerad under 0,015 mm.
Lösning av typiska produktionsflaskhalsar och formdefekter
Att installera ett korrekt anpassat injektionsskruvhuvud eliminerar lokalt onormalt slitage som utlöser strukturella brister på färdiga plastdelar:
Eliminera smältbakflöde och skottviktsavvikelse
Om kontrollringen inte helt tätar mot tryckbrickan under insprutningstakten, flyter smält polymer bakåt längs skruvgängorna, vilket leder till instabil kuddtjocklek och inkonsekvent delvikt. Vår precisionsslipade 45° tätningsfas uppnår fullständig mekanisk tätning inom 0,1 sekund efter framåtgående skruvrörelse, vilket begränsar skott-till-skott viktfluktuationer inom ±0,2 %.
Förhindra hartsnedbrytning och svartfläcksbildning
Standard eller slitna skruvhuvuden behåller döda flödeszoner där värmekänsliga hartser som PC, PMMA och ABS stagnerar och karboniserar under ihållande värme. Vår CFD-optimerade strömlinjeformade flödesgeometri tar bort alla materialretentionsområden. I kombination med högblank spegelfinish (Ra ≤ 0,2 μm), flyter smältan jämnt i ett först-in, först-ut-mönster, vilket accelererar färgväxlingseffektiviteten med upp till 35 %.
Minska sprickbildning och kallstartsskador
Operatörer initierar ofta insprutningscykler innan cylindern når standarddriftstemperatur. Osmälta pellets genererar extremt vridmoment som bryter skruvhuvudets gängor. Vår design använder rundade gängrotfiléer istället för skarpa V-formade spår för att jämnt fördela mekanisk belastning, vilket minskar risken för trådbrott med 40 %.
Mål industriella tillämpningsscenarier
Installationen av ett robust injektionsskruvhuvud är avgörande för högavkastande tillverkningslinjer inom flera specialiserade sektorer:
Precisionskomponenter för fordon
För tjockväggiga bilkontakter och motorrumshus gjutna med glasfyllda polyamider, bibehåller våra bimetalliska 3-delade ventilenheter en stabil smältkudde under insprutningstryck över 180 MPa, vilket effektivt eliminerar sjunkmärken.
Höghastighetsförpackning och tunnväggsgjutning
Höghastighetsproduktion av kapsyler, förslutningar och tunnväggiga matbehållare använder hög-MI PP-harts, vilket kräver omedelbar ventilrespons under korta cykler. Våra lätta kontrollringar med låg tröghet minskar den mekaniska responsfördröjningen och upprätthåller ett stabilt smälttryck genom miljontals produktionscykler.
Kärnfördelarna med att samarbeta med HAPPY PLASTICS
• 36 års ackumulerade tekniska data:HAPPY PLASTICS grundades 1990 och har en omfattande dimensionsdatabas som täcker vanliga inhemska och internationella varumärken för formsprutningsmaskiner. Detta gör att vi kan tillverka ett exakt insprutningsskruvhuvud som matchar din specifika modell och år.
• ISO9002-certifierad kvalitetsledning:Varje komponent genomgår fullständig inspektion via koordinatmätmaskiner (CMM). Axiella avvikelser och gängtoleranser är fullständigt verifierade före leverans för att garantera störningsfri installation.
• 90-dagars strukturell kvalitetsgaranti:Vårt dedikerade eftermarknadsteam spårar produktdriftsprestanda. Gratis ersättning tillhandahålls inom 90 dagar för bekräftad materialsprickning eller för tidigt onormalt slitage under specificerade standardformningsparametrar.
Anpassning och standardtillverkningsarbetsflöde
För att säkerställa att ditt nya injektionsskruvhuvud passar perfekt med din produktionsuppställning följer varje beställning ett strukturerat tillverkningsprotokoll:
[Harts- och slitstyrkaanalys] → [Matchning av databas för maskindimensioner] → [5-axlig CNC-precisionsfräsning] → [Vakuumvärmebehandling / bimetallbeklädnad] → [Spegelpolering och CMM slutinspektion]
1. Analys av hartsprestanda:Vi utvärderar nyckelegenskaperna hos ditt gjutmaterial, inklusive glasfiberbelastningsförhållande, bearbetningstemperatur och innehåll av korrosivt flamskyddsmedel, för att välja den optimala metallurgiska lösningen.
2. Geometrisk anpassad beräkning:Om ditt fat har slitits, finslipats och förstorats, beräknar vårt tekniska team den exakta överdimensionerade ytterdiametern för att återställa standardtätningsavståndet.
Produktspecifika tekniska vanliga frågor
F: Varför spricker eller spricker checkringen i förtid vid gjutning av transparent polykarbonat (PC)?
S: PC har hög smältviskositet och kräver högt insprutningstryck. Konventionellt nitrerat stål ger hög ythårdhet men otillräcklig total seghet; upprepad cyklisk påverkan kommer att orsaka mikrospjälkning av det nitrerade skiktet. För optisk PC- eller PMMA-gjutning rekommenderar vi helt genomhärdat verktygsstål som DC53 eller SKH51 med spegelpolering. Denna kvalitet ger överlägsen slagtålighet och tar bort stresskoncentrationspunkter.
F: Hur bedömer man om den befintliga injektionsskruvhuvudsenheten är sliten utan att ta bort hela skruven?
S: Den mest uppenbara signalen under produktionen är instabil eller försvinnande smältkudde vid slutet av injektionstakten, åtföljd av inkonsekventa doseringstider. Om insprutningstrycket förblir högt men kudden fortsätter att krympa till noll under uppehållsfasen, har skåror bildats på tätningsytan på kontrollringen eller tryckbrickan, vilket tillåter smältåterflöde.
F: Kan din fabrik anpassa en 3-delad backventilsats för omborrade eller finslipade fat?
A: Ja. Efter tunnslipning och förstoring skapar komponenter i standardstorlek överdrivet radiellt spel och kraftigt smältåterflöde. Du behöver bara ange den faktiska innerdiametern på den finslipade cylindern och gängspecifikationerna för din skruvände. Våra ingenjörer beräknar och bearbetar överdimensionerade kontrollringar och tryckbrickor för att återställa det optimala 0,02 mm–0,04 mm radiella tätningsgapet, vilket sänker kostnaderna genom att undvika att byta ut hela cylindern.
Hot Tags: Leverantör av insprutningsskruvhuvud, anpassade skruvhuvuden för formsprutning, tillverkare av plastinsprutningsskruvhuvud
Skicka förfrågan
Kontaktinformation
-
Adress
Nr. 217, Qiaoxing East Road, Dafeng, Jintang Town, Dinghai District, Zhoushan City, Zhejiang-provinsen, Kina
-
Tel
-
E-post
För frågor om formsprutningsmaskin fat, formsprutmaskin skruv, extruder växellåda eller prislista, vänligen lämna din e-post till oss så hör vi av oss inom 24 timmar.