
Hur förbättrar en formsprutningscylinder formsprutningsprestanda?
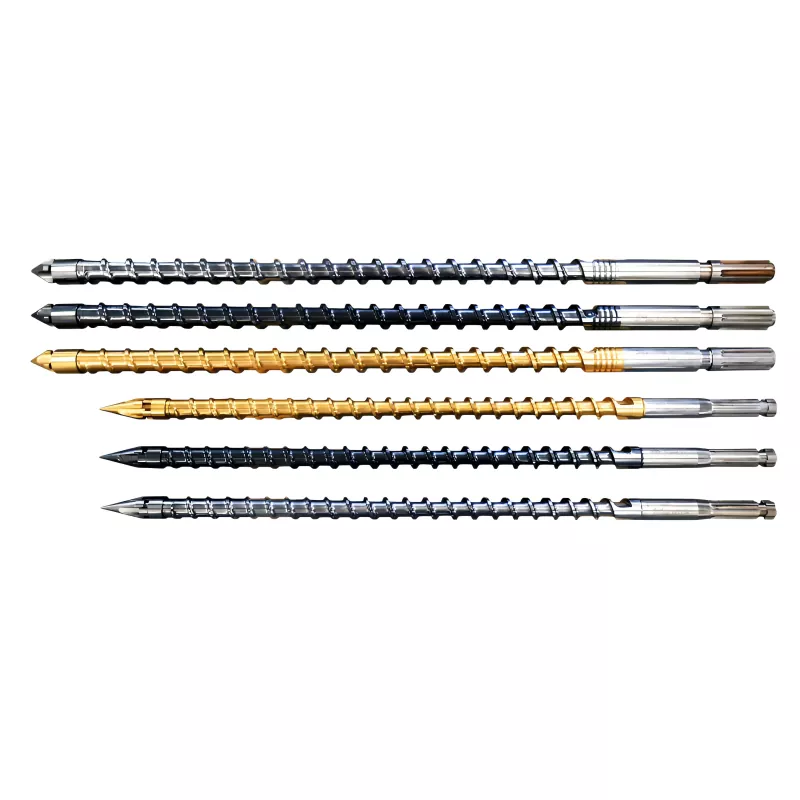
En formsprutningsmaskin är starkt beroende av skruv- och cylindersystemet för att omvandla solida polymerpellets till en konsekvent, homogen smälta. När skruvgeometrin, cylindermaterialet, ytbehandlingen, bearbetningsförhållandena och underhållsmetoderna är korrekt anpassade till applikationen, kan systemet stödja stabil mjukning, förutsägbar injektionsprestanda, bättre smältkvalitet och minskade produktionsavbrott. EnInjicera Mould Screw Barrel är därför mer än en ersättningskomponent: det är ett kritiskt bearbetningselement som direkt påverkar formningskonsistensen, komponentlivslängden och driftseffektiviteten.
Den här guiden förklarar arbetsprinciperna för en formsprutningsskruvcylinder, olika skruvsektioners roll, vanliga slitageproblem, viktiga urvalsfaktorer, underhållspraxis och praktiska sätt att diagnostisera bearbetningsproblem.

Innehållsförteckning
- Vad är en injiceringsformskruvfat?
- Hur fungerar skruvcylindern?
- Vilka är huvudskruvzonerna?
- Varför är skruvfatkvaliteten viktig?
- Vilka material och ytbehandlingar spelar roll?
- Vad bör man tänka på innan man beställer?
- Vad orsakar slitage på skruvfat?
- Hur kan vanliga bearbetningsproblem diagnostiseras?
- Hur kan livslängden förlängas?
- Standard och slitstarka skruvpipor
- Vanliga frågor
- Slutliga överväganden
Vad är en injiceringsformskruvfat?
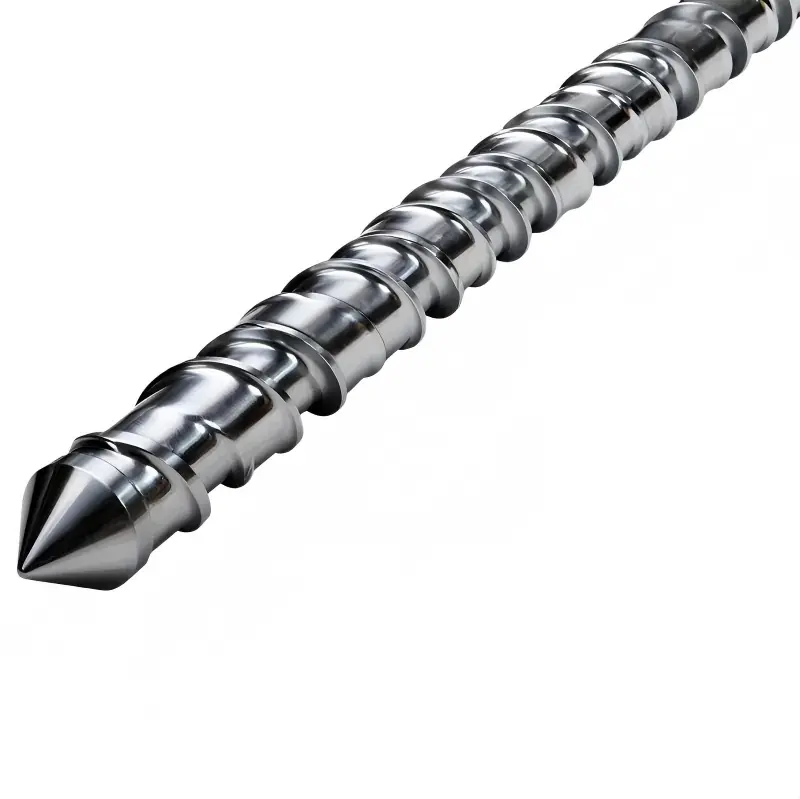
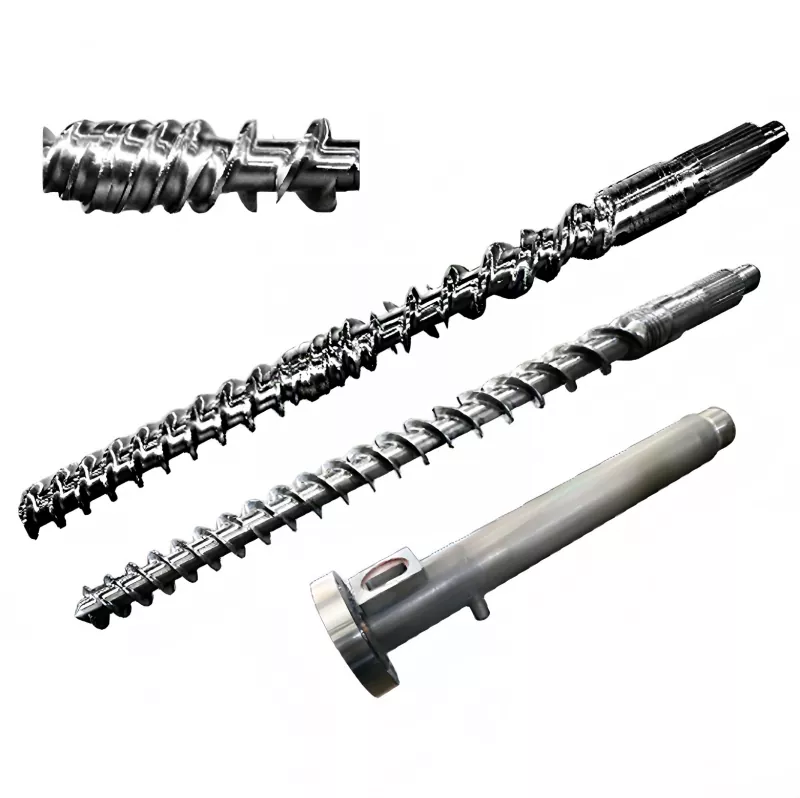
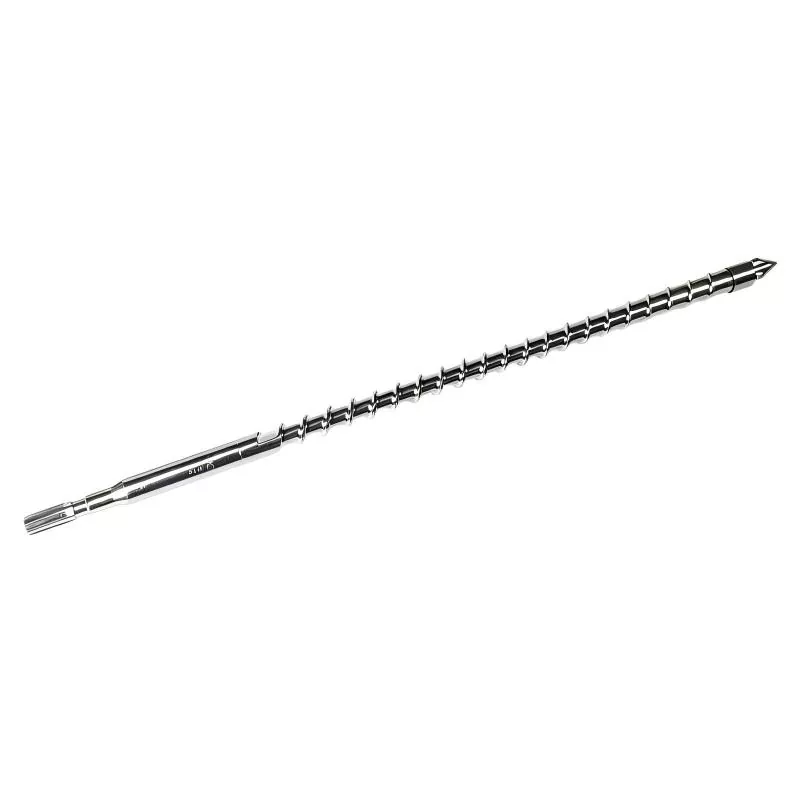
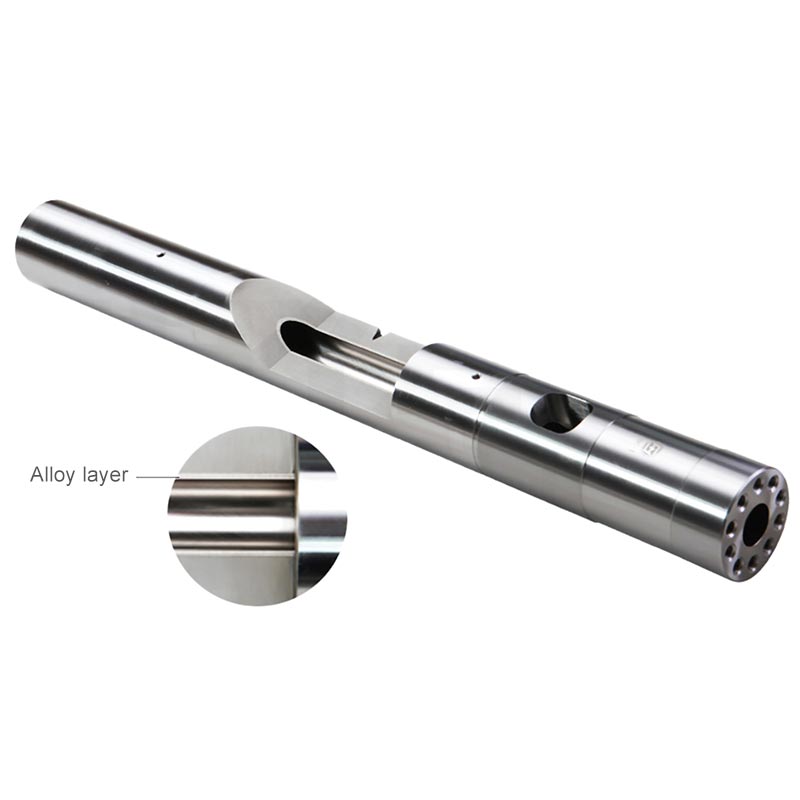
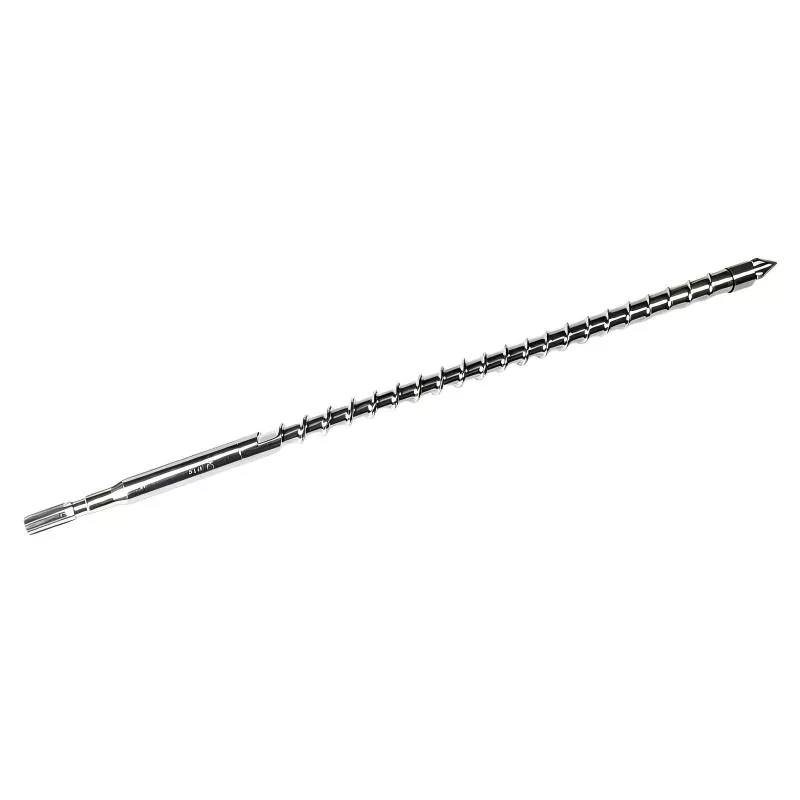
EnInjicera Mould Screw Barrelär den primära mjukningsenheten inuti en formsprutningsmaskin. Den består huvudsakligen av en roterande skruv installerad inuti en uppvärmd tunna. Tillsammans för dessa komponenter polymerpellets framåt, applicerar mekanisk skjuvning, överför värme, smälter materialet, blandar det och förbereder ett kontrollerat skott för injektion i en form.
Skruvcylindern måste utföra flera funktioner samtidigt. Den måste bearbeta material konsekvent medan den arbetar under förhöjda temperaturer, tryck, friktion och upprepade mekaniska belastningar. Dess inre mått och skruvgeometri måste därför vara kompatibla med maskinen och det material som bearbetas.
Ett lämpligt system hjälper till att upprätthålla en stabil smältberedning. Ett olämpligt eller hårt slitet system kan bidra till inkonsekvent skottstorlek, längre återhämtningstid, dålig blandning, överdrivet läckage över skruven, instabil smälttemperatur och högre skrothastigheter.
Hur fungerar skruvcylindern?
Under en typisk formningscykel kommer plastpellets in i cylinderns matningssektion. Rotation av skruven flyttar materialet framåt medan värmare som omger cylindern ger värmeenergi. Friktion och viskös avledning som genereras under skruvrotation bidrar också till smältning.
När polymeren rör sig framåt, komprimerar skruven och homogeniserar den. En smältbassäng utvecklas gradvis, medan osmälta partiklar successivt införlivas i smältan. Skruven mäter sedan den nödvändiga mängden material framför sin spets. Under injektionen rör sig skruven framåt som en kolv och tvingar den beredda smältan genom munstycket och in i formen.
Nyckelpunkt:Skruvrotation är inte bara en transportåtgärd. Skruvgeometri, kompression, uppehållstid, cylindertemperatur, mottryck och rotationshastighet samverkar för att bestämma hur effektivt polymeren mjukgörs.
Eftersom varje polymer beter sig olika under värme och skjuvning, bör skruvdesign övervägas tillsammans med hartsformuleringen och formningsprocessen. Material som innehåller slipande fyllmedel kan kräva väsentligt annat slitageskydd från standard ofyld termoplast.
Vilka är huvudskruvzonerna?
De flesta konventionella formsprutningsskruvar kan förstås genom tre funktionszoner. De exakta dimensionerna varierar beroende på skruvdesign och tillämpning, men varje zon bidrar till den övergripande mjukningsprocessen.
| Skruvzon | Primär funktion | Typisk oro |
|---|---|---|
| Matningszon | Tar emot och förmedlar fasta pellets. | Dålig matning eller överbryggning. |
| Kompression/övergångszon | Komprimerar pellets och främjar smältning. | Överdriven skjuvning eller ofullständig smältning. |
| Mätzon | Homogeniserar och mäter smältan. | Dålig blandning eller instabil dosering. |
Skruvspetsen och kontrollringen är också viktiga eftersom de hjälper till att kontrollera smältrörelsen under återhämtning och injektion. För stort spelrum, skadade komponenter eller olämplig design kan påverka tryckhållningen och skottens konsistens.
Varför är skruvfatkvaliteten viktig?
Skruvcylindern har ett direkt samband med repeterbarheten av mjukning. Även när injektionsmaskinen, formen och hartset är oförändrade kan en hårt sliten skruvcylinder förändra hur materialet bearbetas.
- Mer konsekvent mjukgöring:Korrekt skruvgeometri hjälper till att producera en mer förutsägbar smälta.
- Förbättrad skottstabilitet:Kontrollerad mätning och minskat internt läckage stödjer repeterbar skottförberedelse.
- Bättre materialhantering:Rätta ytegenskaper kan minska för tidigt slitage vid bearbetning av krävande ämnen.
- Minskad oplanerad stilleståndstid:En korrekt specificerad komponent kan hjälpa till att undvika frekventa utbyten orsakade av accelererat slitage.
- Processkontroll:Konsekventa skruv- och cylinderdimensioner gör det lättare att etablera repeterbara bearbetningsförhållanden.
För produktion av stora volymer kan dessa faktorer bli betydande eftersom små variationer upprepas under tusentals eller miljontals formningscykler. En skruvpipa bör därför utvärderas som en del av hela produktionssystemet snarare än som en isolerad mekanisk reservdel.
Vilka material och ytbehandlingar spelar roll?
Skruvcylinderkonstruktionen måste ta hänsyn till hartset och tillsatserna som bearbetas. Vanliga tekniska överväganden inkluderar val av basstål, hårdhet, korrosionsbeständighet, nötningsbeständighet, nitrering, hårdbeläggning och andra yt- eller bimetalllösningar.
Standard termoplaster kan medföra relativt måttliga slitageförhållanden, medan glasfiberförstärkta, mineralfyllda, flamskyddade eller andra högfyllda föreningar kan vara betydligt mer krävande. Vissa polymerer och tillsatser kan också skapa korrosionsrelaterade utmaningar vid förhöjda temperaturer.
Materiella överväganden i korthet
- Ofyllda material: fokus på dimensionell noggrannhet och allmän hållbarhet.
- Slipmedelsfyllda material: prioritera slitstark konstruktion.
- Frätande formuleringar: överväg korrosionsbeständiga material eller skyddande behandlingar.
- Högtemperaturpolymerer: verifiera materialkompatibilitet med det avsedda bearbetningsområdet.
Rätt val beror på faktiska produktionsförhållanden. Hartskvalitet, fyllmedelsprocent, bearbetningstemperatur, genomströmning, skruvhastighet, tryck och förväntade drifttimmar bör alla beaktas innan material eller behandlingar specificeras.
Vad bör man tänka på innan man beställer?
Ett av de vanligaste köpproblemen är att beställa en skruvpipa med endast maskinmodell eller skruvdiameter. Även om dessa uppgifter är användbara, kanske de inte ger tillräckligt med information för korrekt tillverkning.
- Maskinfabrikat och modell:Bekräfta den exakta maskinkonfigurationen.
- Skruv diameter:Matcha dimensionskraven exakt.
- Skruvlängd och L/D-förhållande:Dessa påverkar uppehållstid och mjukgörande beteende.
- Material som bearbetas:Identifiera hartset och eventuella slipande eller frätande tillsatser.
- Utgångskrav:Tänk på skottvikt, cykeltid och förväntad produktionsvolym.
- Skruvgeometri:Granska kompressionsförhållande, flygdesign, blandningskrav och andra applikationsspecifika funktioner.
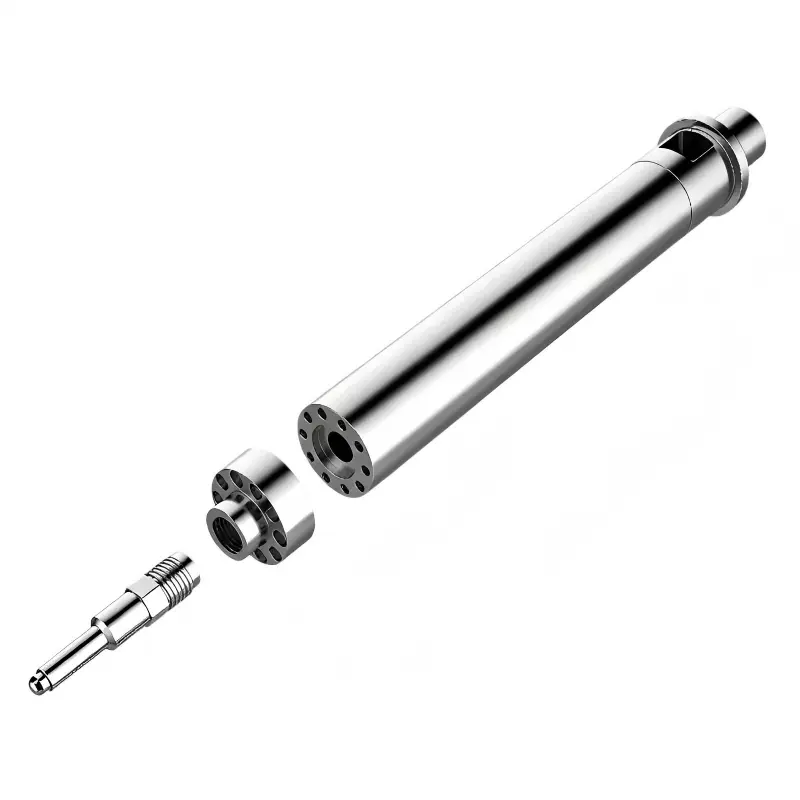
- Fatkonfiguration:Verifiera matningsöppning, värmezoner, munstycksgränssnitt och dimensioner på maskinsidan.
- Slitskydd:Välj ett lämpligt material eller behandling baserat på bearbetningsmiljön.
För en ersättningskomponent kan tillhandahållande av ritningar, mått, fotografier, befintliga skruvspecifikationer och hartsinformation avsevärt minska risken för dimensions- eller tillämpningsfel.
Vad orsakar slitage på skruvfat?
Slitage är ett normalt problem vid formsprutning, men dess hastighet varierar avsevärt mellan applikationerna. Slipande fyllmedel, förorenat material, för höga temperaturer, dåliga rengöringsmetoder, felinriktning och olämpliga bearbetningsförhållanden kan alla bidra till accelererad nedbrytning.
| Symptom | Möjlig orsak | Användbar kontroll |
|---|---|---|
| Ökar återhämtningstiden | Minskad mjukgöringseffektivitet eller slitage | Granska skruvhastighet, temperaturer och spelrum. |
| Skottvariation | Möjligt läckage eller kontrollringproblem | Inspektera skruvspetsen och backventilen. |
| Dålig färgkonsistens | Otillräcklig blandning eller materialnedbrytning | Kontrollera skruvdesign och termisk profil. |
| Metalliska partiklar eller föroreningar | Mekaniskt slitage eller ytskador | Stanna och inspektera mjukningsenheten. |
Mätningar är mer tillförlitliga än enbart visuell inspektion. Under planerat underhåll kan kontroll av skruvmått, cylinderns inre diameter, spelrum och relaterade komponenter hjälpa till att avgöra om renovering eller utbyte är lämplig.
Hur kan vanliga bearbetningsproblem diagnostiseras?
När formningsprestandan ändras är det inte alltid det korrekta första steget att byta ut skruvcylindern omedelbart. En systematisk undersökning kan hjälpa till att identifiera om problemet härrör från mjukgöringsenheten, processinställningar, materialtillstånd eller annan maskinkomponent.
Börja med att registrera mätbara förändringar som återhämtningstid, kudde, insprutningstryck, smälttemperatur, skottvariation, skruvposition och cykeltid. Jämför dessa observationer med historiska produktionsdata när de är tillgängliga.
Inspektera sedan hartstorknings- och matningsprocessen. Fukt, kontaminering, felaktigt material eller inkonsekvent pelletstillförsel kan skapa symtom som verkar vara mekaniska problem.
Om processförhållandena är stabila, inspektera skruven, cylindern, skruvspetsen, kontrollringen, munstycket och relaterade komponenter. För stort spelrum mellan skruven och cylindern kan minska mjuknings- och doseringseffektiviteten. En skadad backventil kan också orsaka inkonsekvent skottbeteende.
Praktisk felsökningssekvens:
Processdata → materialtillstånd → temperaturprofil → skruvdrift → skruv-/pipmätningar → komponentinspektion → korrigerande åtgärd.
Hur kan livslängden förlängas?
Bra underhåll eliminerar inte slitage, men det kan hjälpa till att kontrollera onödiga skador och göra komponentbyten mer förutsägbar.
- Använd rätt harts och undvik kontaminering med främmande material.
- Följ lämpliga start- och avstängningsprocedurer för polymeren som bearbetas.
- Undvik onödiga skruvhastigheter och bearbetningstemperaturer.
- Övervaka ovanliga förändringar i återhämtningstiden och tryckbeteende.
- Inspektera skruvspetsen och kontrollringen under planerat underhåll.
- Mät skruv- och cylinderdimensioner istället för att bara lita på utseendet.
- Använd lämpliga reningsprocedurer vid materialbyte.
- Föra register över driftstimmar, bearbetat material och underhållsarbete.
Förebyggande inspektion är särskilt värdefull för produktionslinjer som kontinuerligt bearbetar slipmedel. Att upptäcka gradvisa dimensionsförändringar tidigt kan hjälpa produktionsteam att planera renovering eller utbyte under schemalagd driftstopp snarare än efter ett oväntat fel.
Standard och slitstarka skruvpipor
Det finns ingen universell konfiguration med skruvcylinder för varje formsprutningsapplikation. En standardkonstruktion kan vara lämplig för generella material, medan en mer slitstark lösning kan motiveras för krävande sammansättningar.
| Hänsyn | Applikation för allmänna ändamål | Applikation med hög slitage |
|---|---|---|
| Material | Ofta ofylld eller måttligt krävande | Ofta glas, mineral eller andra slipmedel |
| Prioritet | Balanserad prestanda och kostnad | Slitstyrka och hållbarhet |
| Underhåll | Rutinmässig inspektion | Närmare övervakning av mått och slitage |
Det mest ekonomiska alternativet bör utvärderas under hela driftperioden. Ett lägre initialt komponentpris kanske inte representerar den lägsta totala driftskostnaden om delen slits snabbt eller orsakar frekventa produktionsavbrott.
Vanliga frågor
Vad är huvudsyftet med en formsprutningsskruvcylinder?
Dess huvudsakliga syfte är att transportera, smälta, blanda, homogenisera och mäta polymer före injektion. Skruven och cylindern samverkar för att förbereda en kontrollerad smältvolym för varje formningscykel.
Hur vet jag när en skruvpipa behöver bytas ut?
Typiska varningstecken inkluderar ökad återhämtningstid, instabil skottstorlek, inkonsekvent smältkvalitet, överdrivet läckage, onormalt slitage eller mätbart dimensionellt spel utanför maskinens eller komponentspecifikationen. Korrekt mätning är att föredra framför att bedöma tillstånd enbart utifrån utseende.
Kan en skruvdesign bearbeta alla typer av plast?
Nej. Olika polymerer har olika smältegenskaper, termisk känslighet, viskositet och blandningskrav. En skruv designad för en viss materialfamilj kanske inte ger optimal prestanda med en annan formulering.
Varför kräver glasfyllda material särskild uppmärksamhet?
Glasfibrer är nötande och kan påskynda slitaget på skruvar, cylinderytor och andra mjukgörande komponenter. För kontinuerlig bearbetning av abrasiva föreningar kan slitstarka material eller ytbehandlingar vara lämpliga.
Påverkar skruvhastighet skruvcylinderns livslängd?
Skruvhastigheten påverkar skjuvning, värmealstring, genomströmning och den mekaniska driftsmiljön. Överdriven eller olämplig hastighet kan bidra till onödig termisk eller mekanisk påfrestning, så driftsförhållandena bör fastställas i enlighet med materialet och maskinen.
Vilken information ska jag ge när jag begär en ersättningsskruvcylinder?
Användbar information inkluderar maskintillverkare och modell, skruvdiameter, skruvlängd eller L/D-förhållande, befintlig skruvdragning om sådan finns, cylinderdimensioner, hartstyp, fyllmedelsinnehåll, bearbetningstemperatur, skottvikt och produktionskrav. Foton och dimensionella mått kan också hjälpa till att bekräfta konfigurationen.
Slutliga överväganden
EnInjicera Mould Screw Barrelspelar en grundläggande roll vid formsprutning eftersom den bestämmer hur effektivt och konsekvent polymer omvandlas från pellets till en användbar smälta. Skruvgeometri, pipans skick, materialval, slitageskydd, driftsparametrar och underhåll påverkar alla slutresultatet.
För köpare och produktionsingenjörer är den viktigaste lärdomen att specificera komponenten enligt den faktiska applikationen snarare än att välja den enbart efter diameter eller maskinnamn. Att förstå hartset, produktionsförhållandena, slitagemiljön och önskad effekt kan leda till en mer lämplig skruvcylinder och en mer förutsägbar formningsprocess.
Letar du efter en pålitlig lösning med skruvfat?
ZHOUSHAN HAPPY PLASTICS MACHINERY CO., LTD.fokuserar på plastbearbetningsmaskinerikomponenter och kan stödja kunder med skruv- och cylinderlösningar för olika formsprutningsapplikationer. Att tillhandahålla detaljerad maskin- och materialinformation är ett effektivt första steg mot att identifiera en lämplig konfiguration.
Behöver du en skruvcylinder till din formsprutningsmaskin? Kontakta ossför att diskutera dina maskinspecifikationer, bearbetningsmaterial, dimensionskrav och applikationsbehov.
Relaterade nyheter
- Vad är en halogenfri skruv och varför spelar den roll vid plastbearbetning?
- Vad gör en konisk dubbelskruv och cylinder tillförlitlig för krävande plastextrudering?
- Hur kan du välja rätt skruv för Chen Hsong Injection Machine?
- Hur förbättrar ett injektionsskruvhuvud mjukningsprestanda vid formsprutning?
- Hur förbättrar injektionsmaskiner bimetallisk skruv prestanda för plastbearbetning?
- Hur förbättrar ett fat för Chen Hsong injektionsmaskin formsprutningsprestanda?
Lämna ett meddelande till mig