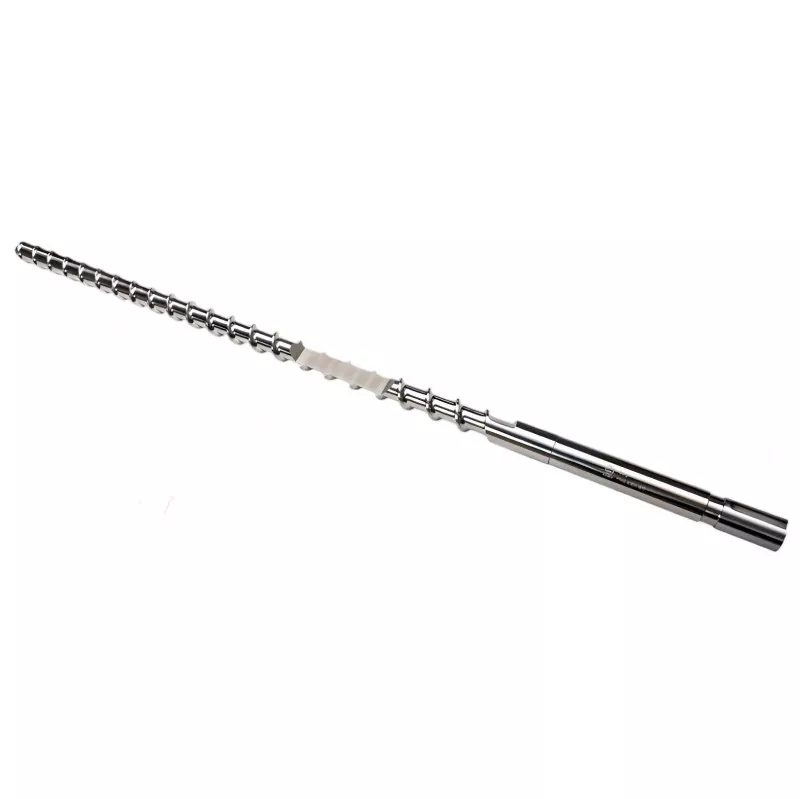
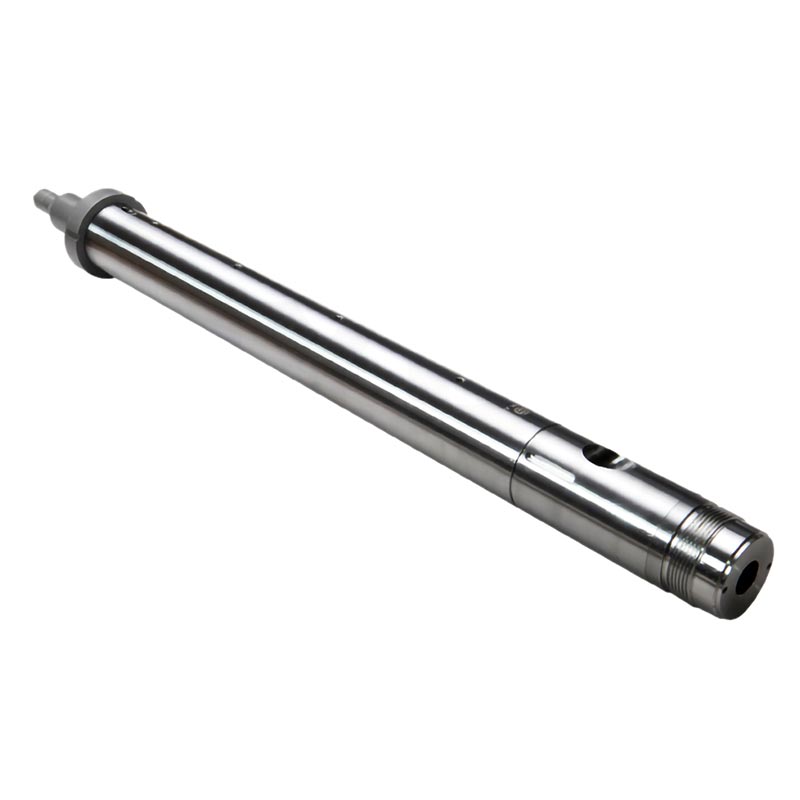
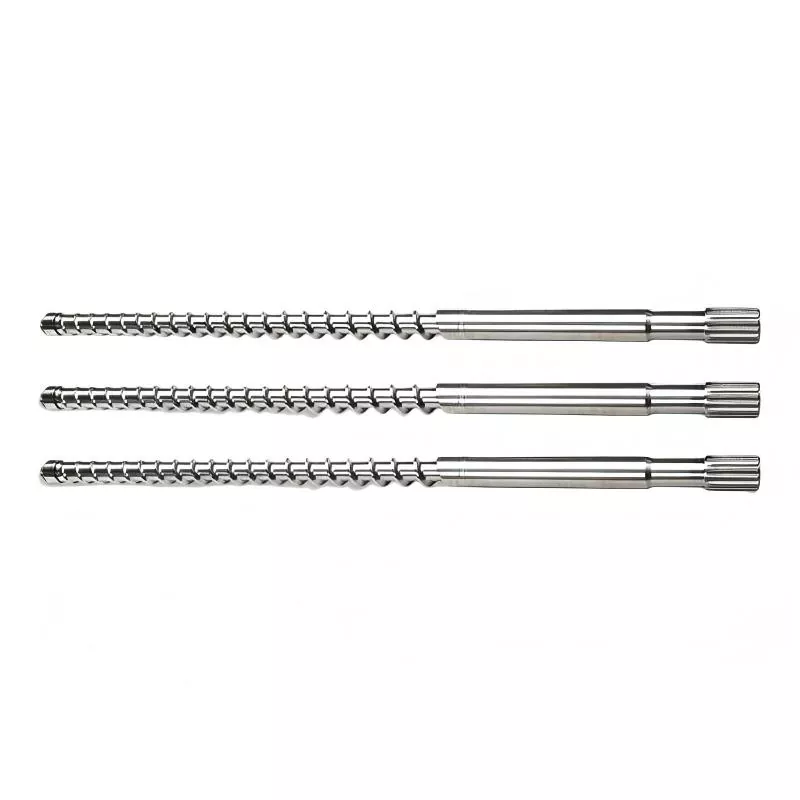
Skruven är en av de mest kritiska komponenterna inuti en formsprutningsmaskin, som direkt påverkar mjukningseffektiviteten, smältkvaliteten, injektionsstabiliteten, cykeltiden och komponentens livslängd. För ägare och underhållsteam som använder Chen Hsong-insprutningsmaskiner är valet av en kompatibel ersättningsskruv inte bara en fråga om matchande dimensioner. Material, skruvgeometri, bearbetningsförhållanden, slitstyrka och maskinkonfiguration måste alla beaktas. Den här guiden förklarar nyckelfaktorerna för att välja, inspektera, byta ut och underhålla enSkruv för Chen Hsong Injection Machine, hjälper köpare att minska stilleståndstiden, undvika för tidigt slitage och uppnå mer konsekvent formningsprestanda.
Artikelöversikt
- Varför injektionsskruven är viktig för maskinens prestanda
- Vanliga problem som orsakas av en sliten eller felaktig skruv
- Viktiga dimensioner att kontrollera innan du beställer
- Hur skruvgeometri påverkar mjukgöringsprestanda
- Att välja rätt skruvmaterial
- Förstå slitage- och korrosionsbeständighet
- Valguide för ersättningsskruv
- Överväganden vid installation och inspektion
- Underhållsmetoder som förlänger skruvlivslängden
- Vanliga applikationer och bearbetningsmaterial
- Varför arbeta med en erfaren skruvtillverkare
- Vanliga frågor
- Slutsats och kontaktinformation
Varför injektionsskruven är viktig för maskinens prestanda
Insprutningsskruven utför flera viktiga funktioner under gjutningsprocessen. Den transporterar plastpellets framåt, smälter och blandar materialet, kontrollerar mjukningen och trycker till slut den smälta polymeren i formen. Eftersom dessa processer sker kontinuerligt kan skruvens tillstånd och design ha en direkt effekt på produktionskvaliteten.
En ordentligt matchadSkruv för Chen Hsong Injection Machinekan bidra till stabil mjukning, enhetlig smälttemperatur, effektiv materialblandning och tillförlitlig injektionsprestanda. Däremot kan en felaktigt utformad eller hårt sliten skruv skapa inkonsekvent mottryck, instabil skottvikt, dålig färgspridning, överdriven uppehållstid och ökad energiförbrukning.
För gjutningsoperationer med stora volymer kan även en relativt liten minskning av mjukningseffektiviteten ackumuleras till betydande produktionsförluster. Detta gör skruvval till ett viktigt underhålls- och produktivitetsbeslut snarare än att bara köpa en reservdel.
Vanliga problem som orsakas av en sliten eller felaktig skruv
Många formningsproblem tillskrivs från början till inställningarna för material, värmare, form eller injektion. Men skruv- och pipslitage kan också vara en bakomliggande orsak. Att känna igen symtomen kan hjälpa underhållspersonal att avgöra när inspektion eller byte är nödvändig.
| Observerat problem | Möjlig skruvrelaterad orsak | Potentiell produktionspåverkan |
|---|---|---|
| Längre mjukgöringstid | Flygslitage eller olämplig skruvgeometri | Längre cykeltid |
| Instabil skottvikt | För stort spelrum eller dålig smälttransport | Dimensionell inkonsekvens |
| Dålig färgblandning | Olämplig blandningssektion eller slitna flyglar | Utseendedefekter |
| Svarta fläckar eller föroreningar | Döda punkter, korrosion eller materialnedbrytning | Avvisade delar |
| För högt insprutningstryck | Dålig mjukgöring eller överdrivet slitage | Högre maskinbelastning |
Dessa symtom betyder inte automatiskt att skruven måste bytas ut. En professionell inspektion bör överväga inställningarna för skruv, cylinder, backventil, värmesystem, material och process tillsammans. Ändå bör betydande skruvslitage inte ignoreras eftersom fortsatt drift kan påskynda skador på relaterade komponenter.
Viktiga dimensioner att kontrollera innan du beställer
Ett av de vanligaste inköpsmisstagen är att beställa en skruv endast baserat på maskinmärke eller injektionsvolym. En pålitlig ersättning kräver detaljerad dimensionsinformation.
- Total skruvlängd:Ersättningen måste passa den tillgängliga cylinder- och maskinenheten.
- Skruv diameter:Diametern påverkar mjukgöringskapaciteten och måste motsvara cylinderkonfigurationen.
- Flyglängd:Den effektiva flygsektionen påverkar transport- och smältbeteendet.
- Rotens diameter:Förändringar längs skruven bestämmer kompression och materialhantering.
- Drivenslutning:Den bakre anslutningen måste matcha maskinens drivsystem korrekt.
- Spets- och huvudkonfiguration:Framsidans design måste fungera med backventilen och insprutningsenheten.
- Fatfrigång:Överdrivet eller otillräckligt spelrum kan påverka prestandan negativt.
När du beställer en ersättningsskruv för Chen Hsong-insprutningsmaskinen bör köpare tillhandahålla maskinmodell, skruvdimensioner, material som bearbetas och befintliga skruvritningar eller fotografier när det är möjligt. Dessa detaljer hjälper tillverkaren att verifiera kompatibiliteten och minska risken för dimensionsfel.
Hur skruvgeometri påverkar mjukgöringsprestanda
Skruvgeometri är inte universell. Olika plaster och applikationer kan kräva olika transport-, kompressions-, blandnings- och smältegenskaper.
En konventionell skruv innehåller normalt matnings-, kompressions- och doseringszoner. Matningszonen tar emot fast polymer, kompressionszonen smälter gradvis och komprimerar materialet, och doseringszonen hjälper till att leverera en mer konsekvent smälta mot cylinderns framsida.
Kompressionsförhållandet är särskilt viktigt. En skruv designad för en relativt lättflytande termoplast kanske inte är lämplig för ett material som innehåller en hög andel fyllmedel eller förstärkningsfibrer. På liknande sätt kan känsliga polymerer kräva en geometri som minimerar överdriven skjuvning och onödig värmealstring.
| Bearbetningskrav | Viktigt skruvövervägande |
|---|---|
| Termoplaster för allmänt bruk | Balanserad transport, smältning och dosering |
| Glasfyllda material | Högre slitstyrka och lämplig geometri |
| Frätande polymerer | Förbättrat korrosionsbeständigt material eller ytbehandling |
| Färg masterbatch bearbetning | Effektiv blandning utan för lång uppehållstid |
| Värmekänsliga material | Kontrollerad skjuvning och termisk exponering |
Att välja rätt skruvmaterial
Skruvmaterialet ska spegla driftsmiljön snarare än att väljas enbart efter inköpspris. Olika stål, värmebehandlingar, beläggningar och ythärdningstekniker kan ge olika balanser mellan seghet, hårdhet, slitstyrka och korrosionsbeständighet.
För standardapplikationer kan ett korrekt värmebehandlat legerat stål ge en praktisk balans mellan mekanisk styrka och livslängd. För abrasiva applikationer som involverar glasfiber, mineralfyllmedel, kalciumkarbonat eller andra tillsatser kan förbättrat slitageskydd vara nödvändigt.
Korrosiva material kan kräva ytterligare uppmärksamhet för korrosionsbeständighet. PVC och vissa flamskyddade eller kemiskt aggressiva formuleringar kan utsätta skruvytor för utmanande förhållanden. I sådana fall bör materialval och ytbehandling diskuteras med tillverkaren före tillverkning.
Förstå slitage- och korrosionsbeständighet
Slitaget är ofta koncentrerat runt flygkanterna, kompressionssektionen och områden som utsätts för slipande tillsatser. När spelet mellan skruven och cylindern ökar, kan skruven bli mindre effektiv för att transportera och trycksätta smält material.
Det finns flera vanliga former av skruvskador:
- Slitande slitage:Ofta förknippad med glasfibrer, mineraler och andra hårda fyllmedel.
- Vidhäftande slitage:Kan uppstå när metallytor samverkar under ogynnsamma förhållanden.
- Korrosion:Kan utvecklas när reaktiva eller frätande föreningar bearbetas.
- Termisk skada:Kan bero på för hög temperatur eller långvarig materialuppehåll.
- Mekanisk skada:Kan uppstå på grund av felaktig installation, främmande föremål eller driftfel.
En lämplig ersättningsskruv bör därför väljas beroende på det faktiska bearbetningsmaterialet och produktionsmiljön. Om en maskin upprepade gånger har upplevt för tidigt skruvslitage, kanske det inte löser det underliggande problemet att bara installera en annan standardskruv.
Valguide för ersättningsskruv
Innan du köper en ersättare kan köpare följa en strukturerad utvärderingsprocess.
- Identifiera den exakta maskinkonfigurationen.Anteckna maskinmodellen och relevant information om injektionsenheten.
- Mät den befintliga skruven.Bekräfta diameter, längd, anslutningsmått och front-end-konfiguration.
- Identifiera bearbetningsmaterialet.Inkludera polymerkvaliteten och tillsatser när det är möjligt.
- Se över produktionsproblem.Bestäm om den befintliga skruven led av slitage, korrosion, dålig blandning eller otillräcklig effekt.
- Välj lämpligt material och behandling.Matcha skruvkonstruktionen till applikationen.
- Bekräfta ritningar före produktion.Tekniska ritningar kan minska dimensions- och gränssnittsrisker.
- Inspektera tunnan också.En ny skruv installerad i en hårt sliten pipa kanske inte ger den förväntade förbättringen.
Denna process är särskilt användbar för fabriker som använder flera injektionsmaskiner och behöver pålitlig reservdelsplanering. Att bibehålla exakta skruvspecifikationer kan också förkorta framtida upphandlingscykler.
Överväganden vid installation och inspektion
Även en ersättningsskruv av hög kvalitet kan fungera dåligt om installationen inte sköts korrekt. Före installationen bör skruven kontrolleras för dimensionsnoggrannhet, yttillstånd, drivanslutning och kompatibilitet med frontmontering.
Pipan bör också inspekteras för invändigt slitage. Om cylindern har för stort spelrum kan det hända att installationen av en ny skruv inte återställer mjukgöringsprestandan. I vissa fall bör båda komponenterna utvärderas som ett matchat system.
Vid montering är renlighet viktigt. Metallpartiklar, gamla polymeravlagringar eller främmande föremål kan skada matchande ytor och påverka backventilens funktion. Korrekt inriktning är också nödvändigt för att förhindra onödig mekanisk påfrestning.
Efter installationen ska maskinen startas enligt lämpliga driftsprocedurer. Initial produktion bör övervakas med avseende på mjukgöringstid, smältstabilitet, tryckbeteende, skottkonsistens och ovanligt ljud eller vibrationer.
Underhållsmetoder som förlänger skruvlivslängden
Regelbundet underhåll kan avsevärt minska oväntade skruvrelaterade stillestånd. Ett praktiskt underhållsprogram bör omfatta både driftövervakning och periodisk fysisk inspektion.
- Använd bearbetningstemperaturer som rekommenderas för polymeren.
- Undvik att lämna känsliga material i en het tunna under onödigt långa perioder.
- Förhindra att främmande metallföremål kommer in i matningssystemet.
- Övervaka mjukningstiden och injektionstrycket för gradvisa förändringar.
- Spela in ovanliga ljud, vibrationer och förändringar i bildens konsistens.
- Rengör skruven och cylindern med lämpliga procedurer när du byter material.
- Inspektera skruv- och pipslitage vid planerade underhållsintervall.
- Använd kompatibla råmaterial och undvik oväntad kontaminering.
En av de mest användbara underhållsindikatorerna är en gradvis ökning av mjukningstiden. När en maskin som tidigare plastat ett skott inom en stabil period börjar ta avsevärt längre tid, bör underhållspersonal undersöka skruv, pipa, material, värmarens prestanda och processinställningar snarare än att omedelbart öka maskinparametrarna.
Vanliga applikationer och bearbetningsmaterial
En ersättningsskruv kan utformas för olika termoplastiska bearbetningsapplikationer. Lämplig konfiguration beror på material- och produktionskraven.
| Material / Applikation | Typiskt övervägande |
|---|---|
| PP och PE | Stabil transport och allmän mjukgöring |
| ABS | Balanserad smält- och blandningsprestanda |
| PA | Lämplig temperaturhantering och materialkompatibilitet |
| PC | Kontrollerad bearbetning och lämpliga kompressionsegenskaper |
| Glasfyllda polymerer | Förbättrad motståndskraft mot abrasivt slitage |
| PVC | Korrosionsbeständighet och kontrollerad termisk exponering |
Tabellen ger endast allmän vägledning. Faktiska skruvspecifikationer bör bestämmas enligt den specifika hartsformuleringen, maskinkonfigurationen, produktionsförhållandena och önskad effekt.
Varför arbeta med en erfaren skruvtillverkare
Formsprutningsskruvar är precisionskomponenter. En kapabel tillverkare bör kunna förstå inte bara dimensionskrav utan också förhållandet mellan skruvgeometri, material, bearbetningsförhållanden och slitagemekanismer.
ZHOUSHAN HAPPY PLASTICS MACHINERY CO., LTD.tillhandahåller skruvtillverkningslösningar för plastmaskiner för kunder som behöver byte och skräddarsydda komponenter. Att arbeta med en erfaren leverantör kan hjälpa köpare att lösa tekniska problem före produktion snarare än att upptäcka kompatibilitetsproblem efter leverans.
För skräddarsydda beställningar kan användbar information inkludera injektionsmaskinens modell, skruvdiameter, skruvlängd, bearbetningsmaterial, nödvändig uteffekt, befintliga ritningar, fotografier och kända slitageförhållanden. Ju mer komplett teknisk information, desto lättare är det att utvärdera en lämplig skruvkonfiguration.
En praktisk köparchecklista
- Maskinmodell bekräftad
- Skruvdiameter uppmätt
- Total längd bekräftad
- Drivenslutning kontrollerad
- Skruvspetskonfiguration bekräftad
- Pipans skick besiktigad
- Bearbetningsharts identifierat
- Fyllmedel och tillsatser identifierade
- Slitage- och korrosionshistorik granskad
- Material och ytbehandling diskuteras
- Teknisk ritning godkänd före tillverkning
Vanliga frågor
Kan en ersättningsskruv användas direkt om maskinmärket är detsamma?
Inte nödvändigtvis. Samma maskinmärke kan ha olika insprutningsenhetskonfigurationer och skruvdimensioner. Diameter, längd, drivanslutning, spetsdesign, cylinderspel och andra specifikationer bör verifieras innan beställning.
Vilken information ska lämnas när du begär en skruv för Chen Hsong-insprutningsmaskin?
Den mest användbara informationen inkluderar maskinmodell, skruvdiameter, total längd, bearbetningsmaterial, skruvritning om tillgänglig, front-end-konfiguration, drivanslutning och fotografier av den befintliga komponenten. Information om tidigare slitage eller produktionsproblem kan också hjälpa tillverkaren att rekommendera en mer lämplig design.
Hur kan jag veta om skruven eller pipan orsakar dålig mjukgöring?
Förändringar i mjukgöringstid, skottvikt, tryck, smältkonsistens och materialläckage kan indikera slitage, men dessa symtom kan ha flera orsaker. En fysisk inspektion av både skruv och cylinder är det mest tillförlitliga sättet att bestämma tillståndet för mjukningsenheten.
Är en hårdare skruv alltid bättre?
Nej. Hårdhet är bara en faktor. Skruven behöver också lämplig seghet, dimensionsnoggrannhet, yttillstånd, korrosionsbeständighet och kompatibilitet med det bearbetade materialet. Ett korrekt balanserat material och behandlingslösning är i allmänhet mer användbart än att bara maximera hårdheten.
Hur ofta ska en insprutningsskruv bytas ut?
Det finns inget universellt utbytesintervall. Livslängden beror på materialtyp, produktionsvolym, bearbetningstemperatur, tillsatser, maskininställningar, skruvdesign, fattillstånd och underhåll. Regelbunden inspektion och prestandaövervakning är mer tillförlitlig än att byta ut skruven enbart enligt en bestämd kalenderperiod.
Kan en anpassad skruv förbättra ett befintligt formningsproblem?
Det kan, när problemet är relaterat till skruvgeometri, materialkompatibilitet, blandning, transport eller slitstyrka. Skruvanpassning bör dock baseras på faktiska maskin- och bearbetningsdata. Andra orsaker som slitage på fat, problem med värmaren, materialkvalitet eller felaktiga bearbetningsparametrar bör också undersökas.
Slutsats: En bättre skruv börjar med rätt teknisk matchning
Att välja enSkruv för Chen Hsong Injection Machinebör gå längre än att matcha ett maskinnamn eller köpa den billigaste ersättningen. Korrekta dimensioner, skruvgeometri, bearbetningsmaterial, slitstyrka, korrosionsbeständighet, pipans skick och installationskrav påverkar det slutliga resultatet.
För tillverkare som förlitar sig på formsprutning varje dag, kan rätt skruv stödja stabilare mjukning, jämn smältkvalitet, förutsägbara produktionscykler och längre komponentlivslängd. När återkommande problem som ökad mjukningstid, instabil skottvikt, dålig blandning eller för tidigt slitage uppstår, kan en detaljerad utvärdering av skruv och pipa hjälpa till att identifiera den verkliga orsaken.
ZHOUSHAN HAPPY PLASTICS MACHINERY CO., LTD.kan hjälpa köpare som letar efter ersättnings- eller skräddarsydda skruvar för plastmaskiner baserade på specifika maskin- och bearbetningskrav. Att tillhandahålla korrekt teknisk information i början av inköpsprocessen kan göra komponentvalet snabbare, minska kompatibilitetsrisker och stödja en mer tillförlitlig långsiktig drift.
Behöver du en ersättningsskruv för injektionsmaskin?
Om du letar efter en pålitligSkruv för Chen Hsong Injection Machine, förbered din maskinmodell, skruvdimensioner, bearbetningsmaterial och befintliga ritningar eller foton. KontaktaZHOUSHAN HAPPY PLASTICS MACHINERY CO., LTD.för teknisk assistans och en lämplig skruvlösning skräddarsydd för din applikation.
Kontakta ossför dina anpassade skruvkrav för injektionsmaskinen.