Vad gör en konisk dubbelskruv och cylinder tillförlitlig för krävande plastextrudering?
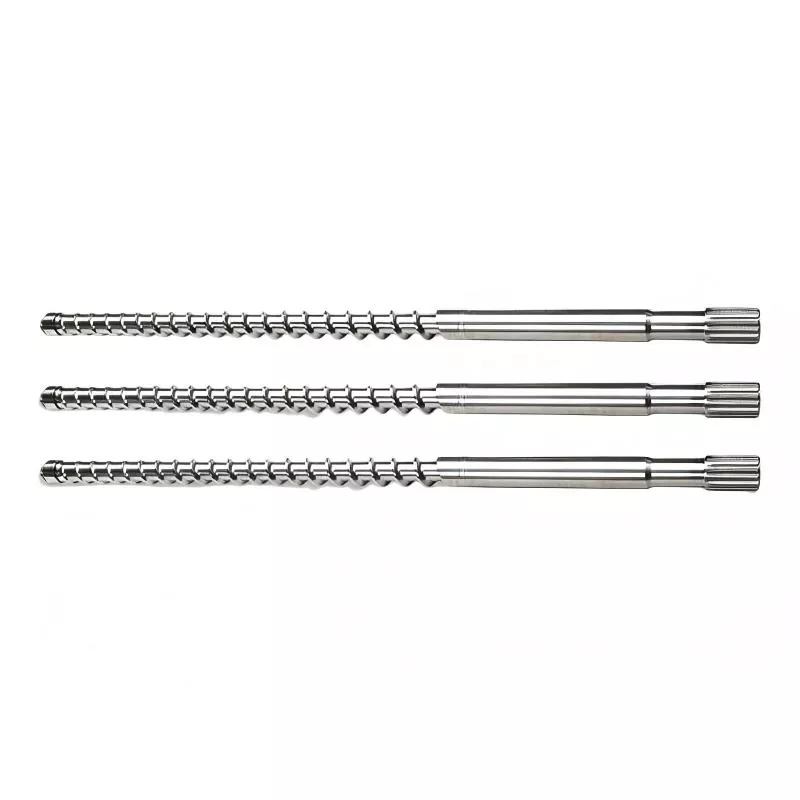
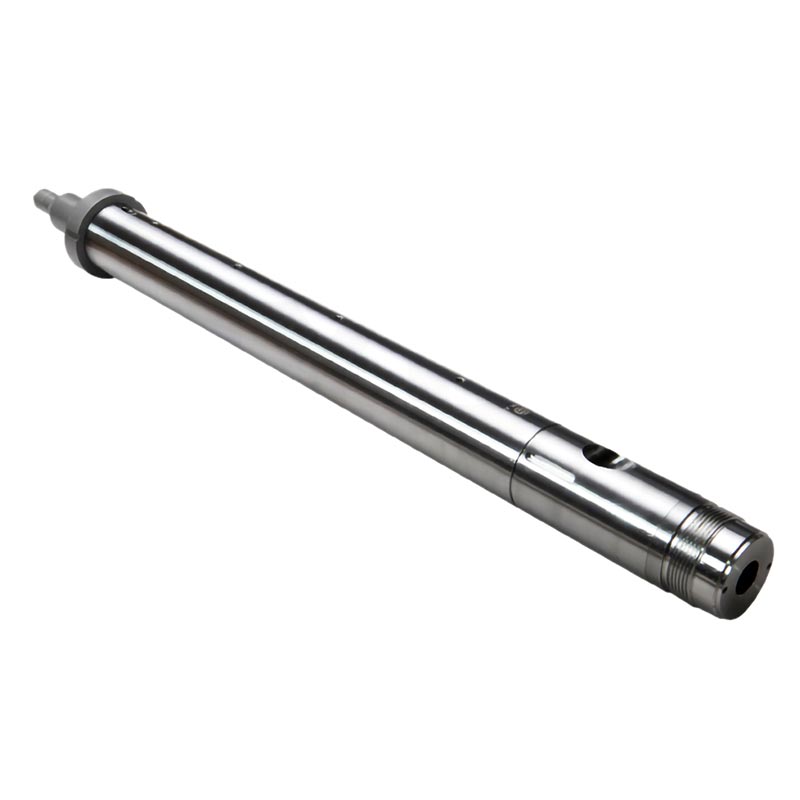
A konisk dubbelskruv och pipaär en kritisk arbetskomponent i många plastextruderingssystem, särskilt PVC-rör, profil, plåt, kartong, skumskiva, WPC och andra krävande applikationer. Dess avsmalnande geometri hjälper till att skapa progressiv kompression, transport, smältning och blandning längs extruderingsprocessen. Pålitlig produktion beror dock på mycket mer än den grundläggande formen på skruven och pipan. Materialval, skruvgeometri, cylinderkonstruktion, bearbetningsformulering, frigång, temperaturkontroll och underhåll påverkar alla prestandan.
För tillverkarna är den verkliga utmaningen ofta inte att hitta en ersättningsskruv och -pipa, utan att hitta en kombination som förblir stabil under faktiska produktionsförhållanden. Högt innehåll av kalciumkarbonat, nötande tillsatser, återvunnet material, korrosiva föreningar, överdrivet vridmoment och felaktig maskininriktning kan påskynda slitaget och minska produktionen. Den här guiden förklarar de viktigaste faktorerna som köpare bör tänka på när de utvärderar en konisk dubbelskruv och cylinder och hur rätt specifikation kan bidra till att förbättra produktionskonsistensen och utrustningens livslängd.

Innehållsförteckning
- Vad är en konisk tvillingskruv och fat?
- Hur stöder den koniska strukturen extrudering?
- Var används koniska tvillingskruv- och cylindersystem?
- Vilka produktionsproblem kan rätt skruv och fat lösa?
- Vilka material och ytbehandlingar spelar roll?
- Hur påverkar slitage extruderingsprestandan?
- Hur ska köpare specificera en konisk tvillingskruv och fat?
- Hur kan livslängden förlängas?
- Köparchecklista
- Vanliga frågor
- Slutsats
1. Vad är en konisk tvillingskruv och cylinder?
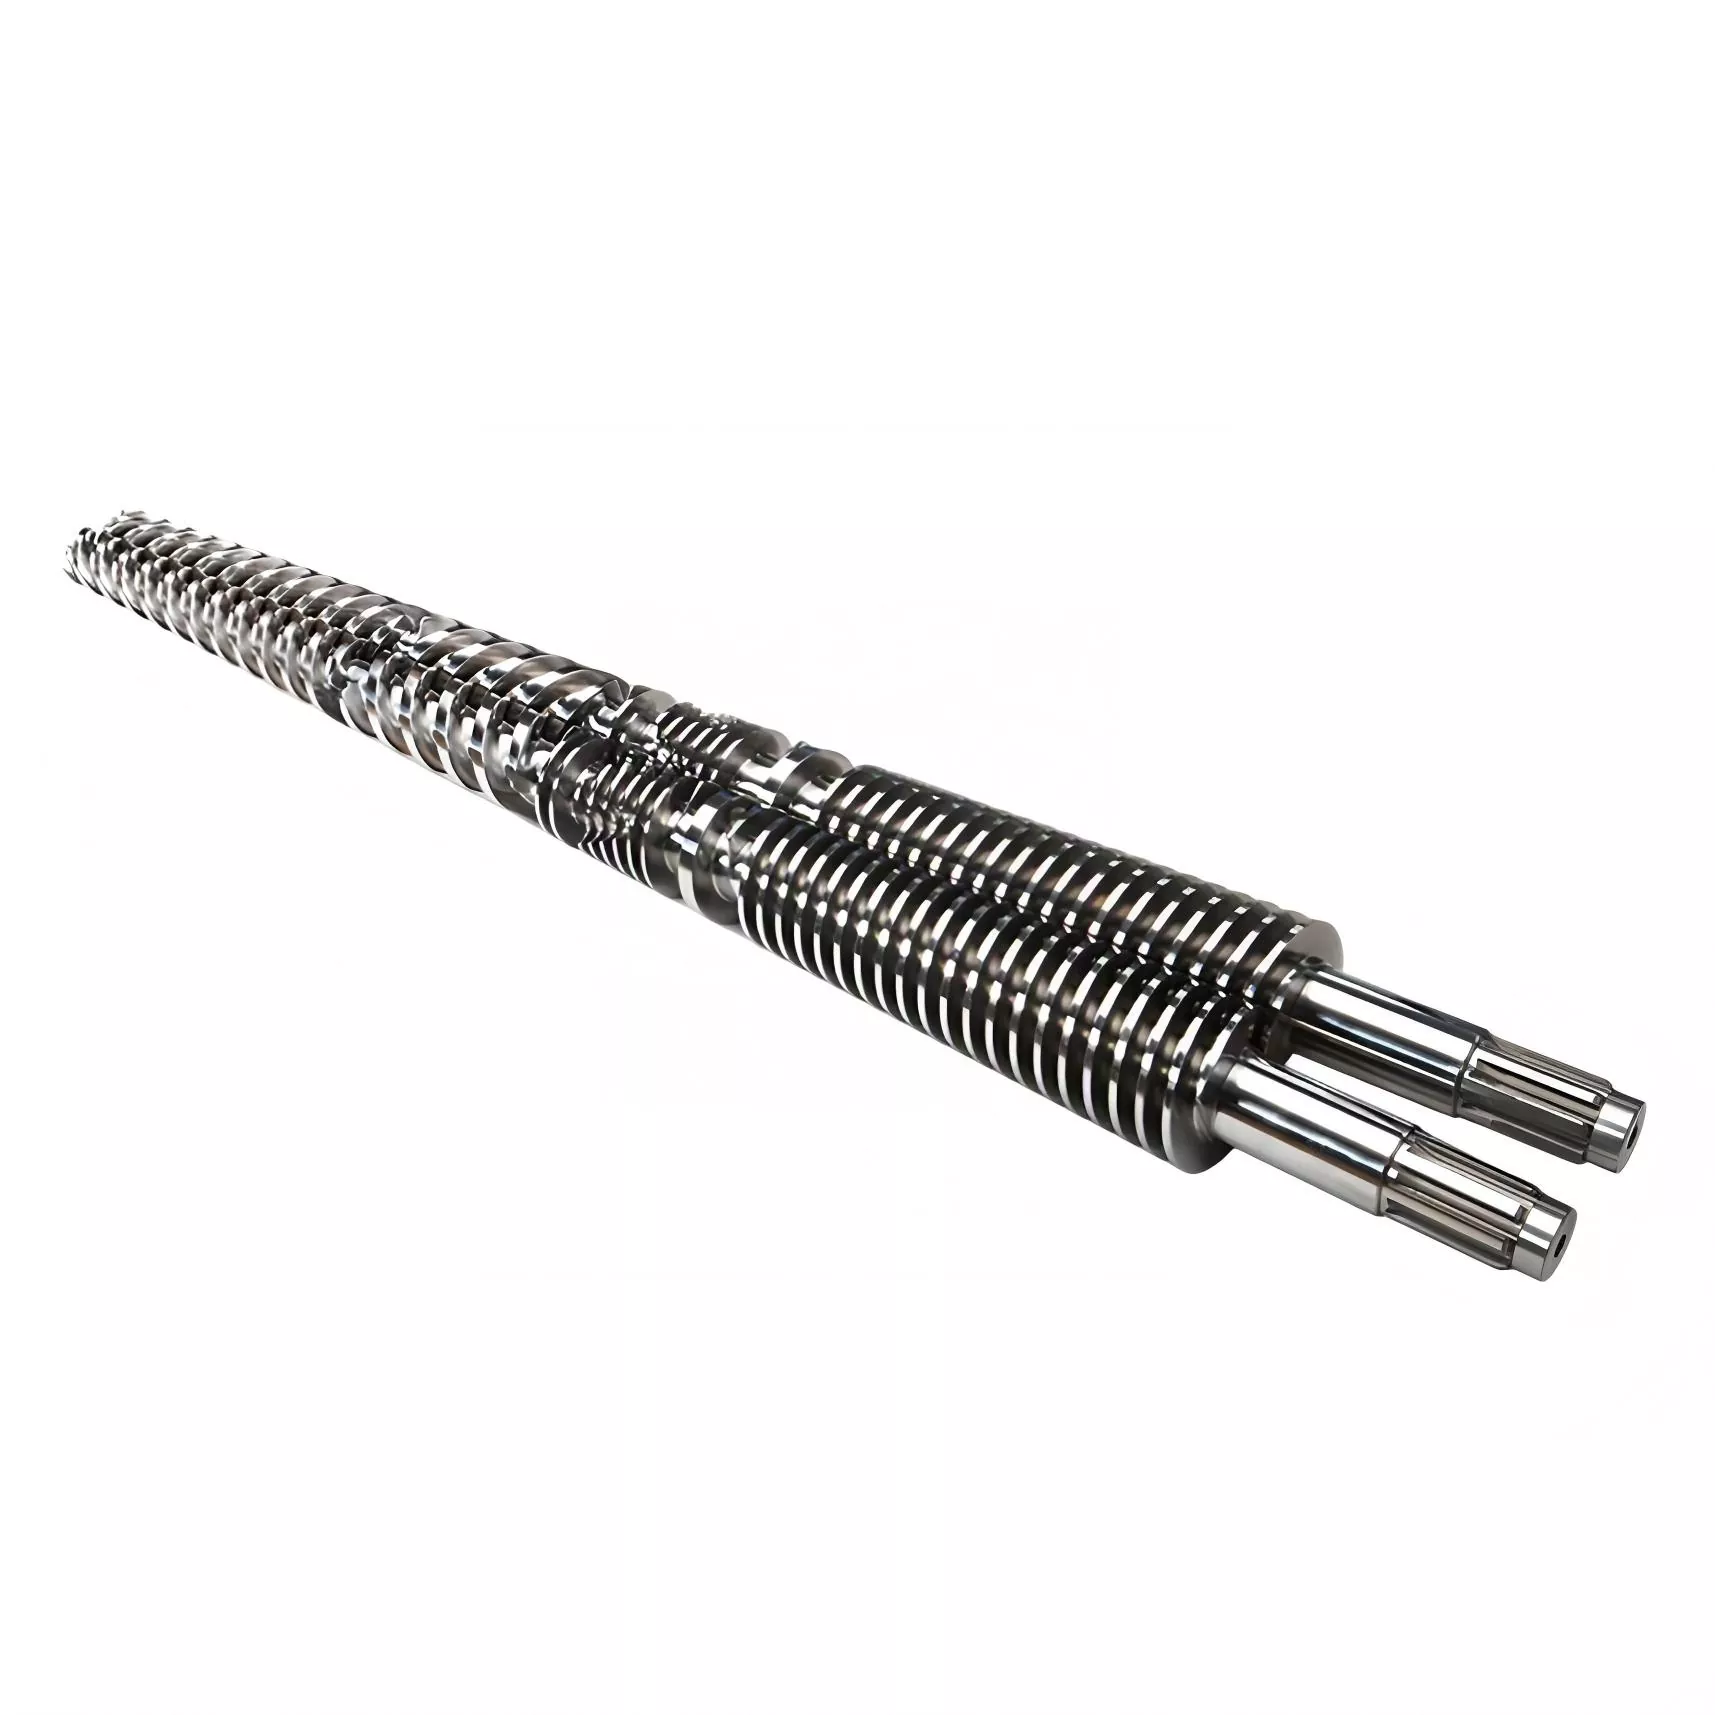
En konisk dubbelskruv och cylinder består av två avsmalnande skruvar som arbetar inuti en matchande avsmalnande cylinder. Till skillnad från ett parallellt dubbelskruvsystem, där skruvdiametern förblir relativt konstant, ändras en konisk konfiguration gradvis i diameter längs bearbetningsriktningen.
Den större matardelen ger utrymme för materialintag, medan den successivt mindre nedströmsdelen bidrar till komprimering och mjukgöring. De två skruvarna samverkar för att transportera, komprimera, blanda och smälta materialet innan det når formen.
Denna konfiguration är särskilt associerad med PVC-bearbetning eftersom styv PVC kräver kontrollerade smältnings- och mjukningsförhållanden. Industrileverantörer specificerar vanligtvis koniska dubbelskruvfat för PVC-rör, profiler, ark, skumskivor, pellets och relaterade produkter.
Nyckelpunkt: Skruven och pipan bör betraktas som ett fungerande system. Skruvgeometri, cylinderlopp, spelrum, materialsammansättning och maskinförhållanden måste fungera tillsammans snarare än att utvärderas oberoende.
2. Hur stöder den koniska strukturen extrudering?
Den avsmalnande geometrin skapar en ständigt föränderlig processmiljö. När materialet rör sig framåt ändras tillgänglig volym och polymeren upplever ökande mekanisk interaktion. Detta bidrar till komprimering, smältning och homogenisering.
Den dubbla skruvkonfigurationen skapar också flera kontaktytor mellan polymeren, skruvarna och cylindern. När geometrin är korrekt anpassad till formuleringen kan denna växelverkan främja enhetlig mjukning samtidigt som kontrollerad materialrörelse bibehålls.
Matning Tar emot och transporterar råvara till förädlingszonen.
Kompression Progressiv geometri ökar materialkomprimeringen när bearbetningen fortsätter.
Mjukgörande Mekanisk energi och kontrollerad fatvärmning hjälper till att omvandla formuleringen till en homogen smälta.
Ansvarsfrihet Stabilt smälttryck och enhetligt materialtillstånd stödjer konsekvent munstycksutmatning.
Eftersom varje applikation har olika formulering och effektkrav, bör skruvgeometrin inte väljas helt enkelt genom att matcha ytterdiametern. Materialet, fyllnadsladdningen, produkttypen, maskinmodellen och faktiska driftsförhållanden påverkar alla den lämpliga konfigurationen.
3. Var används koniska tvillingskruv- och cylindersystem?
Koniska dubbelskruvsystem är allmänt förknippade med PVC och andra profilorienterade extruderingsprocesser. Vanliga applikationer inkluderar:
- PVC-rör och rördelar
- PVC dörr- och fönsterprofiler
- PVC-skivor och skivor
- PVC-skumskivor
- WPC profiler och brädor
- SPC och tillhörande golvmaterial
- PVC-pelletering och blandning
- Andra kundanpassade extruderingsprodukter
Olika leverantörer listar koniska dubbelskruvar för tillverkning av rör, profil, plåt, kartong och WPC, medan specifikationer kan variera kraftigt beroende på maskindesign och formulering.
| Ansökan | Typiskt material | Huvudsakliga bearbetningsproblem |
|---|---|---|
| PVC-rör | PVC / PVC-U | Stabil mjukning och utgång |
| PVC-profil | Styv PVC | Smältenhet och dimensionsstabilitet |
| WPC-produkter | PVC/PE + trä- eller mineralfyllmedel | Nötning och termisk kontroll |
| Skumbräda | PVC-baserad formulering | Mjukgörande och kontrollerat smälttillstånd |
4. Vilka produktionsproblem kan rätt skruv och fat lösa?
Extruderingskunder köper vanligtvis inte en skruv och ett fat bara för att en komponent har nått slutet av sin teoretiska livslängd. Oftare finns det ett produktionsproblem bakom ersättningsbegäran.
Problem: Effekten minskar gradvis.
Möjliga orsaker inkluderar ökat spelrum från skruv till fat, slitna flygytor, formuleringsförändringar eller instabil utfodring.
Problem: Plastiseringen blir inkonsekvent.
Skruvgeometrin, kompressionsprofilen, temperaturfördelningen och slitagetillståndet kanske inte längre ger den avsedda bearbetningsmiljön.
Problem: Produktkvaliteten fluktuerar.
Ojämn smältning eller instabilt tryck kan bidra till dimensionsvariationer, ytdefekter och inkonsekventa produktegenskaper.
Problem: Underhåll blir frekvent.
Ett material eller ytbehandling som är dåligt anpassad till formuleringen kan påskynda slitaget, speciellt när slipande fyllmedel är inblandade.
En ersättare bör därför lösa driftsproblemet snarare än att bara duplicera dimensionerna på en gammal komponent. Den bästa specifikationen är den som matchar det faktiska materialet, produktionsmålet och maskinmiljön.
5. Vilka material och ytbehandlingar spelar roll?
Skruv- och fatmetallurgi har en direkt inverkan på hållbarheten. Vanliga alternativ inkluderar nitrerade stål, härdade legerade stål och bimetallkonstruktioner. För mycket nötande eller korrosiva applikationer kan tillverkare överväga specialiserade legeringar eller härdade foder.
Allmänt tillgängliga industriella specifikationer visar exempel på material som 38CrMoAlA, SCM440 och andra legerade stål, med nitrering, krombehandling eller bimetallkonstruktion beroende på applikation.
| Konstruktion | Potentiell fördel | Typiskt övervägande |
|---|---|---|
| Nitrerat stål | Bra ythårdhet och praktisk kostnad | Kan kräva uppgradering för mycket nötande formuleringar |
| Bimetall fat | Förbättrat motstånd under krävande förhållanden | Högre initial tillverkningskostnad |
| Konstruktion av härdad legering | Lämplig för applikationer som kräver högre slitstyrka | Materialet måste vara anpassat till bearbetningsmiljön |
| Utbytbar slitfoder | Kan förenkla framtida byte av slitdelar | Kräver kompatibel fatkonstruktion och korrekt installation |
Rätt val beror på formuleringen snarare än bara materialnamnet. Kalciumkarbonat, glasfiber, talk, återvunna föreningar och andra hårda fyllmedel kan öka belastningen av slipmedel. Korrosiva bearbetningsförhållanden kan skapa en annan slitagemekanism.
6. Hur påverkar slitage extruderingsprestandan?
Slitage är en av de viktigaste orsakerna till sjunkande extruderingsprestanda. Spelrummet mellan skruvgängorna och cylinderytan kontrolleras noggrant i ett nytt system. När slitaget ökar det spelrummet kan mer material flyta bakåt runt flygspetsarna istället för att röra sig effektivt mot formen.
Resultatet kan uppträda gradvis: lägre effekt vid samma skruvhastighet, högre energibehov, ökad smälttemperatur, instabilt tryck eller inkonsekvent produktkvalitet. Kraftigt slitage kan också förändra systemets avsedda kompressions- och mjukgörande beteende.
Vanliga slitagekällor
- Slipande mineralfyllmedel
- Glasfiber eller annan hård armering
- Hög fyllnadsladdning
- Återvunnet material som innehåller föroreningar
- Felaktigt skruv-till-pipa spel
- Felinriktning eller överdriven sidobelastning
- Felaktig temperaturkontroll
- Överbelastning eller främmande material som kommer in i extrudern
Viktigt är att slitaget inte alltid är enhetligt längs hela den koniska profilen. Olika sektioner kan uppleva olika mekaniska och kemiska förhållanden, så inspektion bör utvärdera hela arbetsområdet snarare än att förlita sig på en enda mätpunkt.
7. Hur ska köpare specificera en konisk tvillingskruv och cylinder?
Ett av de vanligaste köpmisstagen är att endast skicka en maskinmodell eller skruvdiameter till en tillverkare. Den informationen är användbar, men den kanske inte räcker för att bestämma rätt design.
En mer tillförlitlig teknisk undersökning bör innehålla följande information:
- Extrudertillverkare och maskinmodell:Detta etablerar det grundläggande mekaniska höljet.
- Mått på skruv och cylinder:Inkludera diameter, längd, avsmalning och relevanta ritningar när sådana finns tillgängliga.
- Bearbetat material:Specificera PVC, WPC, SPC eller annan formulering.
- Fyllnadsinnehåll:Ange procentandel av kalciumkarbonat eller annat fyllmedel när det är tillämpligt.
- Målutgång:Ange önskad produktionshastighet i kg/h.
- Skruvhastighet:Faktiskt driftsvarvtal hjälper till att bestämma bearbetningsförhållandena.
- Temperaturprofil:Aktuella fat- och smälttemperaturer kan avslöja driftsbegränsningar.
- Nuvarande slitage:Foton, mätningar eller produktionssymptom kan hjälpa till att diagnostisera det befintliga problemet.
- Produkttyp:Rör, profil, plåt, skiva, golv eller annan färdig produkt.
- Erforderlig livslängd:Detta hjälper till att avgöra om standard eller förbättrat slitageskydd är lämpligt.
| Information | Varför det spelar roll |
|---|---|
| Maskinmodell | Bekräftar mekanisk kompatibilitet |
| Materialformulering | Bestämmer bearbetnings- och slitagekrav |
| Fyllnadsprocent | Hjälper till att fastställa krav på nötningsbeständighet |
| Effektkrav | Påverkar skruvgeometri och bearbetningskapacitet |
| Bärhistorik | Hjälper till att identifiera återkommande felmekanismer |
Tillverkare som specialiserat sig på skräddarsydd skruv- och fattillverkning begär ofta ritningar, prover, dimensioner, maskininformation och materialbearbetningsförhållanden innan de bekräftar en design.
8. Hur kan livslängden förlängas?
Även en vältillverkad konisk dubbelskruv och cylinder kan drabbas av för tidigt slitage om driftsförhållandena är dåligt kontrollerade. Underhåll bör därför kombinera komponentinspektion med processledning.
1. Monitorutgång
Registrera produktionshastighet vid konsekvent skruvhastighet och formuleringsförhållanden.
2. Kontrollera vridmomentet
Oväntade vridmomentförändringar kan indikera formulering, matning eller mekaniska problem.
3. Inspektera slitage
Mät kritiska områden med jämna mellanrum istället för att vänta på allvarliga effektförluster.
4. Kontrolltemperatur
Stabil temperaturhantering minskar onödig termisk stress och processinstabilitet.
5. Undvik kontaminering
Främmande metall eller alltför hårda föroreningar kan orsaka plötslig mekanisk skada.
6. Upprätthåll inriktningen
Korrekt montering och inriktning hjälper till att förhindra lokal kontakt och onormalt slitage.
Regelbunden inspektion är särskilt viktig vid bearbetning av formuleringar som innehåller slipande fyllmedel. Förebyggande mätning kan identifiera förändringar i frigången innan de blir ett stort produktionsproblem.
9. Köparchecklista
Innan du beställer en konisk dubbelskruv och cylinder, bekräfta följande:
- ☐ Maskintillverkare och exakt modell bekräftad
- ☐ Skruv- och cylinderdimensioner verifierade
- ☐ Materialformulering tillhandahålls
- ☐ Fyllmedelsinnehåll och slipande komponenter identifierade
- ☐ Måleffekt och driftvarvtal specificerade
- ☐ Befintligt slitmönster dokumenterat
- ☐ Nödvändig slitstyrka diskuteras
- ☐ Ritning, prov eller uppmätta mått tillgängliga där det är möjligt
10. Vanliga frågor
Vilka material bearbetas vanligtvis med en konisk dubbelskruv och cylinder?
Koniska dubbelskruvsystem är särskilt vanliga vid PVC-bearbetning, inklusive PVC-rör, profiler, plåtar, skumskivor och relaterade produkter. De kan också användas för WPC, SPC och andra formuleringar när skruvgeometrin och materialen är korrekt anpassade till applikationen.
Vad orsakar för tidigt slitage?
Slipmedel, hög fyllmedelsbelastning, korrosiva bearbetningsförhållanden, föroreningar, överdrivet vridmoment, felaktigt spel, dålig uppriktning och instabila driftsförhållanden kan alla bidra till accelererat slitage.
Är ett bimetallrör alltid nödvändigt?
Inte nödvändigtvis. Lämplig konstruktion beror på formulering, fyllmedelsinnehåll, produktionsförhållanden och förväntad livslängd. Standard nitrerad konstruktion kan vara lämplig för vissa applikationer, medan mycket nötande formuleringar kan motivera mer slitstarka lösningar.
Hur kan jag beställa en ersättningskonisk dubbelskruv och cylinder?
Börja med extrudermodellen, skruv- och cylinderdimensioner, materialsammansättning, fyllmedelsprocent, måleffekt och aktuella driftsförhållanden. Ritningar, prover, fotografier och slitagemått kan göra teknisk bekräftelse mer exakt.
Kan skruven och pipan anpassas?
Ja. Skräddarsydd produktion kan baseras på maskinspecifikationer, ritningar, prover, materialformulering och applikationskrav. Anpassning är särskilt användbar när kunden har ovanliga fyllmedelsnivåer, specifika effektmål eller återkommande slitageproblem.
Vilka tecken tyder på att en skruv och pipa kan behöva besiktigas?
Typiska tecken inkluderar minskande effekt vid samma skruvhastighet, instabilt tryck, ökad smälttemperatur, högre vridmoment, inkonsekvent mjukgöring, synliga produktdefekter och onormala slitagemärken som upptäcks under underhåll.
11. Slutsats
En konisk dubbelskruv och cylinder är mer än ett par ersättningskomponenter. Det är en central del av extruderingssystemet som direkt påverkar materialtransport, kompression, mjukning, blandning, tryckstabilitet och produktionskonsistens.
För köpare är det viktigaste beslutet inte bara att välja det lägsta inköpspriset. Specifikationen ska återspegla den faktiska materialsammansättningen, fyllmedelsinnehåll, maskinmodell, utgångsmål, driftsförhållanden och förväntad livslängd. En korrekt matchad skruv och cylinder kan hjälpa till att minska oväntade stillestånd, upprätthålla en stabil produktion och kontrollera långsiktiga underhållskostnader.
ZHOUSHAN HAPPY PLASTICS MACHINERY CO., LTD. fokuserar på maskinkomponenter i plast och kan stödja kunder som letar efter koniska tvillingskruv- och cylinderlösningar baserat på deras utrustning och produktionskrav. Genom att tillhandahålla korrekt maskininformation, ritningar, prover och bearbetningsdetaljer kan köpare göra den tekniska utvärderingen mer effektiv och få en lösning bättre anpassad till deras extruderingsapplikation.
Behöver du en konisk lösning med dubbla skruv och cylinder?
Oavsett om du behöver en ersättningskomponent, en slitstark konfiguration eller en skräddarsydd skruv och cylinder för PVC, WPC eller andra extruderingsapplikationer, kan tillhandahållande av din maskinmodell, dimensioner och materialinformation hjälpa till att påskynda den tekniska utvärderingen.
Kontakta ossatt diskutera dina extruderingskrav medZHOUSHAN HAPPY PLASTICS MACHINERY CO., LTD.och hitta en konisk dubbelskruv- och cylinderkonfiguration som passar dina produktionsförhållanden.
Tidigare :
-
Relaterade nyheter
- Hur kan du välja rätt skruv för Chen Hsong Injection Machine?
- Hur förbättrar ett injektionsskruvhuvud mjukningsprestanda vid formsprutning?
- Hur förbättrar en formsprutningscylinder formsprutningsprestanda?
- Hur förbättrar injektionsmaskiner bimetallisk skruv prestanda för plastbearbetning?
- Hur förbättrar ett fat för Chen Hsong injektionsmaskin formsprutningsprestanda?
- Vad gör Barrel for YIZUMI Injection Machine väsentligt för bättre plasttillverkningsprestanda?
Lämna ett meddelande till mig