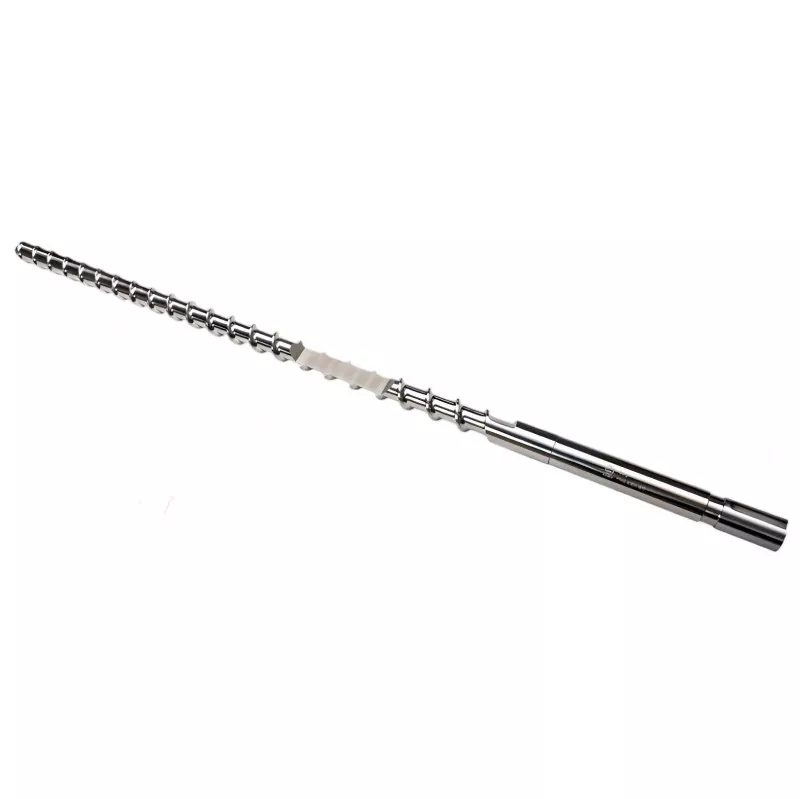
Hur förbättrar ett injektionsskruvhuvud mjukningsprestanda vid formsprutning?
Eninsprutningsskruvhuvudär en liten men kritisk komponent i en formsprutningsskruvenhet. Den kontrollerar flödet av smält plast under injektion, hjälper till att förhindra oönskat tillbakaflöde under håll- och injektionsstadier och bidrar till konsekvent smälttryck och kulkvalitet. När skruvhuvudet är felaktigt utformat, dåligt anpassat till materialet eller slitet över acceptabla gränser, kan tillverkare uppleva instabilt insprutningstryck, inkonsekvent skottvikt, dålig blandning, överdrivet materialläckage och ökad produktionsstopp. Den här guiden förklarar strukturen, arbetsprincipen, materialöverväganden, vanliga problem, underhållskrav och urvalskriterier för injektionsskruvhuvuden, vilket hjälper formproffs att fatta mer välgrundade beslut och förbättra maskinens tillförlitlighet.
Innehållsförteckning
- Varför är injektionsskruvhuvudet så viktigt?
- Vad är strukturen för ett injektionsskruvhuvud?
- Hur fungerar ett injektionsskruvhuvud?
- Vilka prestandaproblem kan ett dåligt skruvhuvud orsaka?
- Vilka material används för injektionsskruvhuvuden?
- Hur kan tillverkare välja rätt injektionsskruvhuvud?
- Vad orsakar slitage på injektionsskruvhuvudet?
- Hur kan livslängden för injektionsskruvhuvudet förlängas?
- Konstruktionsöverväganden för insprutningsskruvhuvud efter applikation
- Insprutningsskruvhuvud Felsökningsguide
- Vanliga frågor
- Slutliga tankar
Varför är injektionsskruvhuvudet så viktigt?
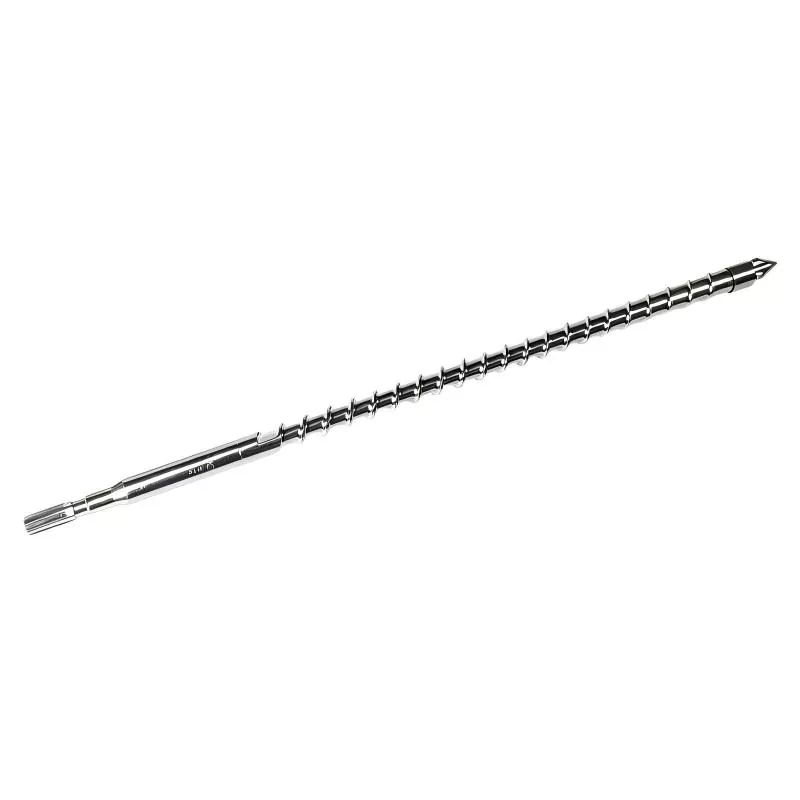
I en formsprutningsmaskin är skruven ansvarig för att transportera, smälta, blanda och injicera plastmaterial i en form. Även om mycket uppmärksamhet normalt ägnas åt skruvgeometri, pipans skick och värmesysteminsprutningsskruvhuvudär lika viktigt eftersom det sitter vid den främre änden av skruvenheten och direkt påverkar smältflödet under injektion och mjukning.
Skruvhuvudet samverkar med komponenter som kontrollringen, tryckringen och skruvspetsen för att skapa ett effektivt återgångssystem. Under mjukningen roterar skruven och flyttar smält material mot cylinderns framsida. Under injektionen rör sig skruven framåt och skruvhuvudsenheten hjälper till att kontrollera den smälta polymeren så att materialet levereras till formen med förutsägbart tryck och volym.
Ett korrekt utformat skruvhuvud kan bidra till:
- Stabilare insprutningstryck
- Bättre repeterbarhet från skott till skott
- Minskat smältåterflöde
- Mer jämn skottvikt
- Förbättrad mjukgöringseffektivitet
- Bättre kontroll av smält material
- Minskat materialläckage runt checkringen
- Lägre risk för för tidigt komponentfel
För tillverkare som tillverkar precisionskomponenter, förpackningsprodukter, bildelar, medicinska produkter, hushållsartiklar eller tekniska plastkomponenter kan dessa fördelar direkt påverka produktkvalitet och tillverkningskostnader.
Vad är strukturen för ett injektionsskruvhuvud?
Ett insprutningsskruvhuvud är inte bara ett enda metallstycke. Beroende på maskinkonstruktion och applikationskrav kan frontmonteringen innehålla flera samordnade komponenter. Deras dimensioner, yttillstånd, material och toleranser måste samverka för att upprätthålla kontrollerad smältrörelse.
| Komponent | Primär funktion | Betydelse |
|---|---|---|
| Skruvhuvud / Skruvspets | Förbinder skruvens framsida till backanordningen och styr smältflödet | Hög |
| Kontrollera Ring | Hjälper till att begränsa rörelse bakåt av smält plast under injektion | Mycket hög |
| Tryckring | Stöder checkringen och bidrar till monteringsstabilitet | Hög |
| Tätningsytor | Hjälp till att minska okontrollerat materialläckage | Hög |
| Gängad anslutning | Säkrar frontkomponenterna på skruven | Hög |
Den exakta konfigurationen varierar beroende på typ av insprutningsmaskin, skruvdiameter, skruvdesign, polymeregenskaper och produktionskrav. Därför rekommenderas inte att byta ut ett skruvhuvud baserat på yttre utseende. Dimensionskompatibilitet och användningsförhållanden måste utvärderas tillsammans.
Hur fungerar ett injektionsskruvhuvud?
Insprutningscykeln kan förenklas i flera steg, och skruvhuvudets roll förändras under hela processen.
1. Mjukgöringsstadiet
Under mjukningen roterar skruven inuti den uppvärmda pipan. Plastpellets transporteras framåt medan värme och mekanisk skjuvning omvandlar det fasta materialet till ett smält tillstånd.
När smält plast ansamlas framför skruven, rör sig skruven bakåt för att skapa den önskade skottvolymen. Skruvhuvudet och kontrollringen måste tillåta smältan att röra sig framåt effektivt samtidigt som lämpligt tätningsbeteende bibehålls.
2. Injektionsstadiet
När injektionen börjar slutar skruven att rotera och rör sig framåt. Skruvhuvudenheten arbetar med kontrollringen för att minska omvänd rörelse av smältan.
Om för stort återflöde inträffar kan den faktiska mängden material som kommer in i formen skilja sig från den avsedda skottvolymen. Detta kan resultera i inkonsekvent fyllning, variationer i delvikt, dimensionsinstabilitet eller korta skott.
3. Hålla trycksteg
Efter att kaviteten är fylld appliceras ett hålltryck för att kompensera för polymerkrympning. Skruvhuvudenheten måste bibehålla stabil smältkontroll under detta steg.
Ett slitet eller dåligt anpassat retursystem kan orsaka tryckförlust. I krävande applikationer kan även relativt små variationer bli synliga som skillnader i produktdimensioner eller vikt.
4. Återställningsstadiet
Efter injektion och hållning roterar skruven igen för att förbereda nästa skott. Skruvhuvudenheten återgår till sin mjukgörande funktion, vilket gör att systemet kan upprepa cykeln.
Denna upprepade rörelse innebär att skruvhuvudet kan utsättas för betydande mekanisk och termisk påfrestning under långa produktionsserier.
Vilka prestandaproblem kan ett dåligt skruvhuvud orsaka?
När ett insprutningsskruvhuvud inte matchar maskinen eller materialet kan produktionsproblem uppstå gradvis snarare än omedelbart. Detta gör noggrann diagnos särskilt viktig.
| Observerat problem | Möjligt skruvhuvudsproblem | Potentiell produktionseffekt |
|---|---|---|
| Instabil skottvikt | Kontrollera ringläckage eller för stort spelrum | Variabel produktvikt |
| Insprutningstryckfluktuation | Inkonsekvent tätning eller slitage | Instabila fyllningsförhållanden |
| Längre återhämtningstid | Felaktiga flödesegenskaper eller slitage | Lägre produktivitet |
| Materialläckage | Skadade tätningsytor | Materialavfall och tryckförlust |
| Ofullständig fyllning | Återflöde eller otillräcklig smältkontroll | Korta skott eller defekter |
| Svarta fläckar eller föroreningar | Ytskador eller försämrad materialansamling | Utseendedefekter |
Det är viktigt att undvika att omedelbart skylla på skruvhuvudet för varje formningsproblem. Fattemperatur, skruvhastighet, mottryck, materialfuktighet, mögeltillstånd, insprutningshastighet och maskinkontrollparametrar kan också ge liknande symptom. En systematisk inspektion är därför mer tillförlitlig än att byta komponenter baserat på ett enstaka symptom.
Vilka material används för injektionsskruvhuvuden?
Materialvalet har stor inverkan på livslängden för ett insprutningsskruvhuvud. Olika polymerer skapar olika nivåer av nötning, korrosion, värmeexponering och mekanisk stress.
Vanliga tekniska tillvägagångssätt inkluderar användningen av legerat stål med lämplig värmebehandling, nitrerade ytor, härdade komponenter eller specialiserade slitstarka material för krävande applikationer.
| Material/behandlingsmetod | Typisk fördel | Potentiell tillämpning |
|---|---|---|
| Legerat stål | Bra styrka och bearbetbarhet | Allmän formsprutning |
| Nitrerat stål | Förbättrad ythårdhet och slitstyrka | Standard och måttligt nötande material |
| Härdat stål | Högre motståndskraft mot mekaniskt slitage | Långvarig produktion |
| Korrosionsbeständiga material | Bättre motståndskraft mot korrosiva polymerer | PVC och kemiskt aggressiva applikationer |
| Special slitstarka legeringar | Förbättrad motståndskraft mot kraftig nötning | Glasfyllda eller mineralfyllda polymerer |
Material som innehåller glasfiber, mineralfyllmedel, flamskyddsmedel eller andra tillsatser kan påskynda komponentslitage. I dessa fall kan det hända att ett standardskruvhuvud inte ger den önskade livslängden.
Hur kan tillverkare välja rätt injektionsskruvhuvud?
Att välja ett insprutningsskruvhuvud bör börja med de faktiska driftsförhållandena snarare än bara maskinmärket eller skruvdiametern.
Nyckelfaktorer inkluderar:
- Maskinspecifikationer:Bekräfta skruvdiameter, cylinderdimensioner, anslutningsmått och krav på frontmontering.
- Plastmaterial:Identifiera om polymeren är standard, teknisk kvalitet, fylld, förstärkt, frätande eller starkt nötande.
- Produktionsvolym:Högvolymsformgjutning ställer högre krav på slitstyrka och formstabilitet.
- Insprutningstryck:Högtrycksapplikationer kräver komponenter med lämplig mekanisk hållfasthet och dimensionell noggrannhet.
- Temperatur:Bearbetningstemperaturen påverkar termisk stress och materialbeteende.
- Skottstorlek:Skruvhuvudet måste vara lämpligt för maskinens faktiska insprutningsbehov.
- Underhållshistorik:Tidigare slitmönster kan ge värdefull information när du väljer en ersättare.
- Erforderlig livslängd:En lågkostnadskomponent är inte nödvändigtvis ekonomisk om frekvent byte orsakar produktionsstopp.
En pålitlig leverantör bör kunna granska ritningar, dimensioner, maskininformation, materialspecifikationer och driftsförhållanden innan de rekommenderar en komponent.
Vad orsakar slitage på injektionsskruvhuvudet?
Slitage är en av de vanligaste orsakerna till byte av insprutningsskruvhuvud. Slitagehastigheten kan dock variera dramatiskt mellan applikationer.
Materialnötning
Glasfyllda plaster och mineralfyllda polymerer kan vara betydligt mer nötande än konventionell polypropen eller polyeten. Kontinuerlig bearbetning kan gradvis skada kritiska ytor.
Korrosion
Vissa polymerer, tillsatser och bearbetningsförhållanden kan skapa korrosiva miljöer. Korrosion kan påverka tätningsytor och dimensionsnoggrannhet.
För hög temperatur
Arbete utanför det rekommenderade temperaturintervallet kan påskynda materialnedbrytningen och kan öka den termiska spänningen på skruvenheten.
Felaktig montering
Felaktig installation, otillräcklig rengöring, skadade gängor eller felaktig åtdragning kan skapa ojämn belastning och för tidiga skador på komponenterna.
Otillräckligt underhåll
Ansamling av rester kan störa komponentrörelser och tätning. Regelbunden inspektion är särskilt viktig för maskiner som körs kontinuerligt eller bearbetar slipande material.
Hur kan livslängden för injektionsskruvhuvudet förlängas?
Förebyggande underhåll är generellt sett mer kostnadseffektivt än att vänta på att kraftigt slitage ska påverka produktionen.
- Inspektera skruvhuvudet och kontrollringen med schemalagda intervall.
- Mät kritiska dimensioner istället för att bara lita på visuell inspektion.
- Rengör polymerrester vid planerat underhåll.
- Kontrollera tätningsytor med avseende på repor, gropbildning eller onormalt slitage.
- Inspektera gängor och anslutningsområden för skador.
- Övervaka förändringar i injektionstryck och skottvikt.
- Registrera återhämtningstiden och förändringar i formningscykeln.
- Var särskilt uppmärksam på glasfyllda och andra slipande material.
- Använd lämpliga installationsprocedurer när du byter ut komponenter.
- Föra register över komponentbyte och driftsförhållanden.
En av de mest användbara underhållsindikatorerna är en gradvis förändring av formkonsistensen. Om maskinen tidigare producerat stabila skottvikter men börjar uppvisa ökande variation, bör skruv och backmontering inkluderas i inspektionsprocessen.
Konstruktionsöverväganden för insprutningsskruvhuvud efter applikation
Det finns ingen enstaka skruvhuvudskonfiguration som är idealisk för varje formsprutningsapplikation. Produktionskraven kan variera avsevärt.
| Ansökan | Huvudutmaning | Viktigt övervägande |
|---|---|---|
| Vara plast | Hög produktionsvolym | Pålitlig tätning och ekonomisk livslängd |
| Tekniska plaster | Högre bearbetningstemperaturer | Termisk stabilitet och dimensionsnoggrannhet |
| Glasfylld plast | Hög nötning | Förbättrad slitstyrka |
| PVC-bearbetning | Korrosiv bearbetningsmiljö | Lämpliga korrosionsbeständiga material |
| Precisionskomponenter | Strikt skott-till-skott-konsistens | Noggranna mått och stabil tätning |
| Högvolymproduktion | Lång kontinuerlig drifttid | Hållbarhet och förutsägbara underhållsintervaller |
Det är därför erfarna komponenttillverkare normalt sett överväger den kompletta driftsmiljön snarare än att behandla skruvhuvudet som en isolerad ersättningsdel.
Insprutningsskruvhuvud Felsökningsguide
När formningskvaliteten plötsligt ändras kan följande diagnostiska sekvens hjälpa till att minska problemet.
- Kontrollera skottviktsvariationen.Jämför flera på varandra följande gjutna delar.
- Se över injektionstrycket.Leta efter ovanliga tryckförändringar under annars stabila förhållanden.
- Kontrollera återställningsbeteende.En oväntad ökning av återhämtningstiden kan indikera förändringar i mjukgörande prestanda.
- Inspektera återgångsenheten.Leta efter slitage, skåror, deformation eller materialuppbyggnad.
- Mät kritiska spelrum.Lita inte enbart på visuell inspektion.
- Se över materiella förhållanden.Kontrollera om hartset eller tillsatserna nyligen har ändrats.
- Granska bearbetningsparametrar.Bekräfta temperatur, skruvhastighet, mottryck och injektionsinställningar.
- Jämför historiska underhållsposter.Tidigare slitmönster kan avslöja återkommande problem.
Om samma problem fortsätter efter att processparametrarna har verifierats, rekommenderas en detaljerad inspektion av skruven, cylindern, skruvhuvudet och kontrollringen.
Vanliga frågor
Vad är ett insprutningsskruvhuvud?
Ett injektionsskruvhuvud är frontkomponenten i en formsprutningsskruvenhet. Den fungerar med kontrollringen och relaterade komponenter för att hantera smält plastflöde under mjuknings-, injektions- och tryckhållningsskeden.
Varför slits ett insprutningsskruvhuvud?
Vanliga orsaker inkluderar slipande plaster, glasfibrer, mineralfyllmedel, frätande material, höga temperaturer, felaktig montering, otillräckligt underhåll och långa driftscykler.
Hur vet jag när ett insprutningsskruvhuvud behöver bytas ut?
Varningsskyltar kan inkludera instabil skottvikt, fluktuationer i insprutningstrycket, ökat materialåterflöde, inkonsekvent formningskvalitet, onormalt återhämtningsbeteende, synliga ytskador och överdrivet komponentavstånd. Måttmått bör användas för att bekräfta slitage när det är möjligt.
Kan ett insprutningsskruvhuvud anpassas?
Ja. Skruvhuvuden kan tillverkas enligt maskinspecifikationer, ritningar, dimensioner, materialkrav, bearbetningsförhållanden och applikationsbehov. Anpassning kan vara särskilt användbart när en standardutbyte inte ger tillräcklig slitstyrka eller dimensionskompatibilitet.
Är skruvhuvuden för slipande plaster olika?
De kan kräva olika materialval, värmebehandling, ytbehandling eller designöverväganden. Glasfyllda och mineralfyllda polymerer kan orsaka betydligt större slitage än många ofyllda plaster.
Påverkar skruvhuvudet skottens konsistens?
Ja. Skruvhuvudet och återgångsenheten påverkar hur effektivt smält plast kontrolleras under injektionen. Överdrivet läckage eller slitage kan bidra till variationer i skottvikt och inkonsekventa formningsförhållanden.
Hur ofta ska ett insprutningsskruvhuvud inspekteras?
Det finns inget universellt inspektionsintervall eftersom slitaget beror på material, temperatur, produktionsvolym, maskinkonstruktion och driftsförhållanden. Applikationer med stora volymer eller slipmedel kräver i allmänhet tätare inspektioner.
Vilken information ska lämnas när du beställer en ersättning?
Användbar information inkluderar maskinmodell, skruvdiameter, skruvdragning, skruvhuvuddimensioner, plastmaterial, tillsatser eller fyllmedel, bearbetningstemperatur, produktionsapplikation och alla kända slitageproblem. Att tillhandahålla korrekt teknisk information hjälper till att minska kompatibilitetsrisker.
Slutliga tankar
Deinsprutningsskruvhuvudkan vara en relativt kompakt komponent, men dess inverkan på formsprutningsstabiliteten är betydande. Korrekt skruvhuvuddesign och underhåll kan hjälpa till att kontrollera smält plast, minska tillbakaflödet, stödja konsekvent skottvikt och förbättra tillförlitligheten hos det övergripande insprutningssystemet.
För tillverkare som upplever instabil skottvikt, tryckfluktuationer, för tidigt slitage eller återkommande formdefekter, förtjänar skruvhuvudet och kontrollringen noggrann uppmärksamhet. Istället för att ersätta komponenter enbart baserat på utseende eller pris, är det bättre att utvärdera maskindimensioner, polymeregenskaper, bearbetningsförhållanden, slitagemönster och förväntad produktionslivslängd tillsammans.
ZHOUSHAN HAPPY PLASTICS MACHINERY CO., LTD.fokuserar på maskinkomponenter i plast och kan ge teknisk support till kunder som söker lämpliga lösningar med injektionsskruvhuvuden. Oavsett om du behöver en standardutbyte, en slitstark lösning eller en komponent tillverkad enligt specifika ritningar och applikationskrav, kan valet av rätt konfiguration hjälpa till att minska oväntade stillestånd och förbättra långsiktig produktionsstabilitet.
Behöver du ett pålitligt insprutningsskruvhuvud till din formmaskin? KontaktaZHOUSHAN HAPPY PLASTICS MACHINERY CO., LTD. med din maskinmodell, skruvdimensioner, materialinformation, ritningar eller applikationskrav. Vårt team kan hjälpa till att utvärdera den lämpliga lösningen och ge professionell hjälp för ditt formsprutningsprojekt.
Relaterade nyheter
- Vad är en halogenfri skruv och varför spelar den roll vid plastbearbetning?
- Vad gör en konisk dubbelskruv och cylinder tillförlitlig för krävande plastextrudering?
- Hur kan du välja rätt skruv för Chen Hsong Injection Machine?
- Hur förbättrar en formsprutningscylinder formsprutningsprestanda?
- Hur förbättrar injektionsmaskiner bimetallisk skruv prestanda för plastbearbetning?
- Hur förbättrar ett fat för Chen Hsong injektionsmaskin formsprutningsprestanda?
Lämna ett meddelande till mig


Nyheter Rekommendationer